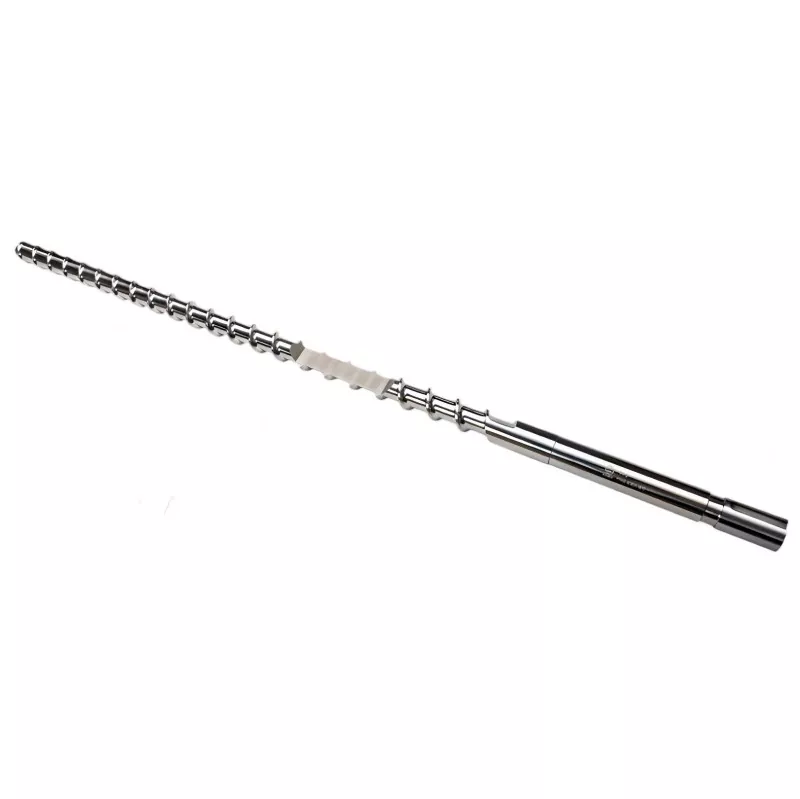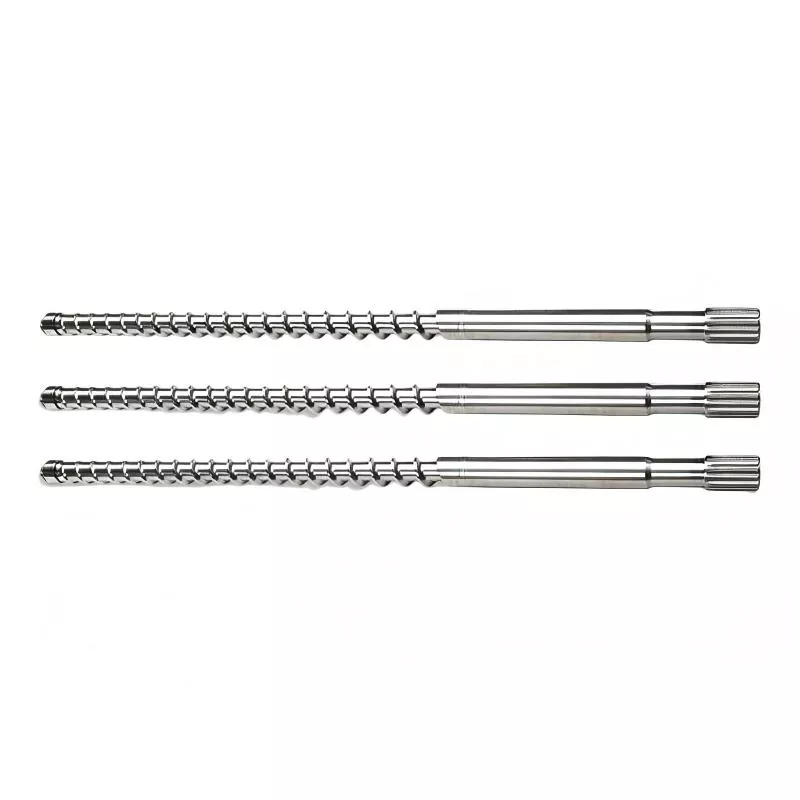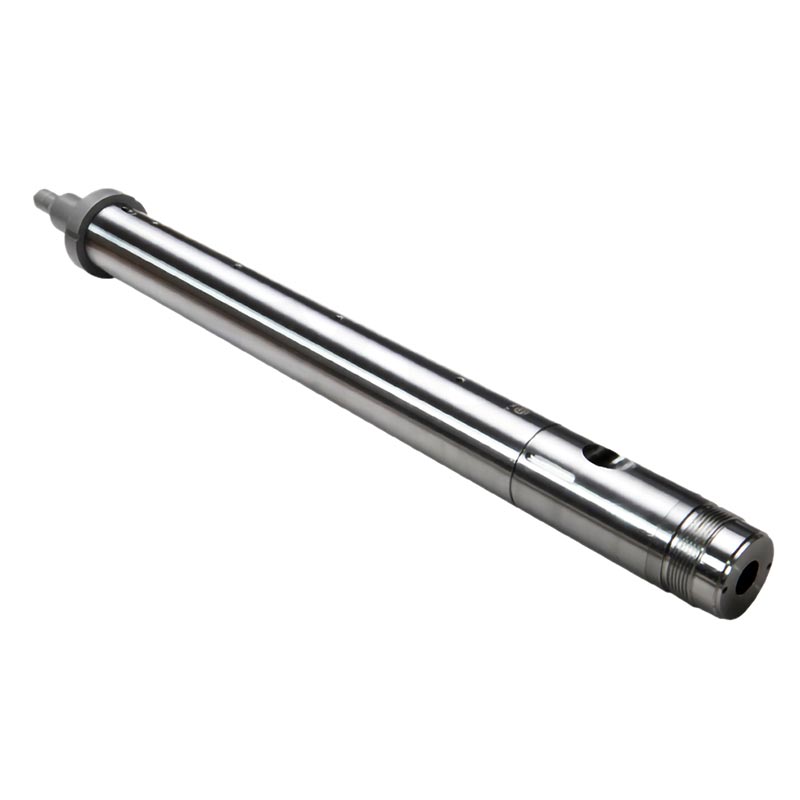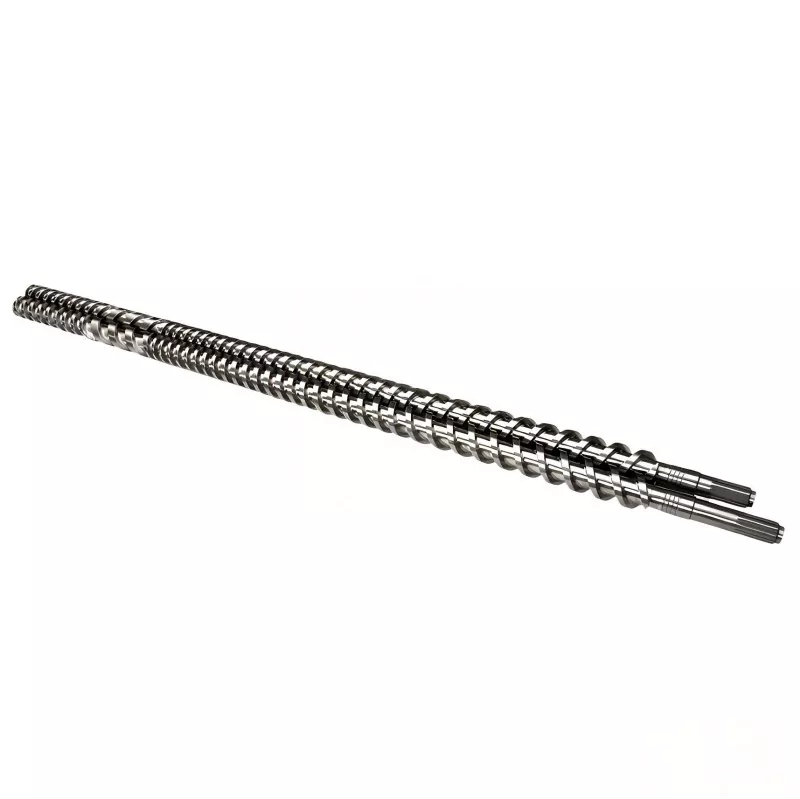
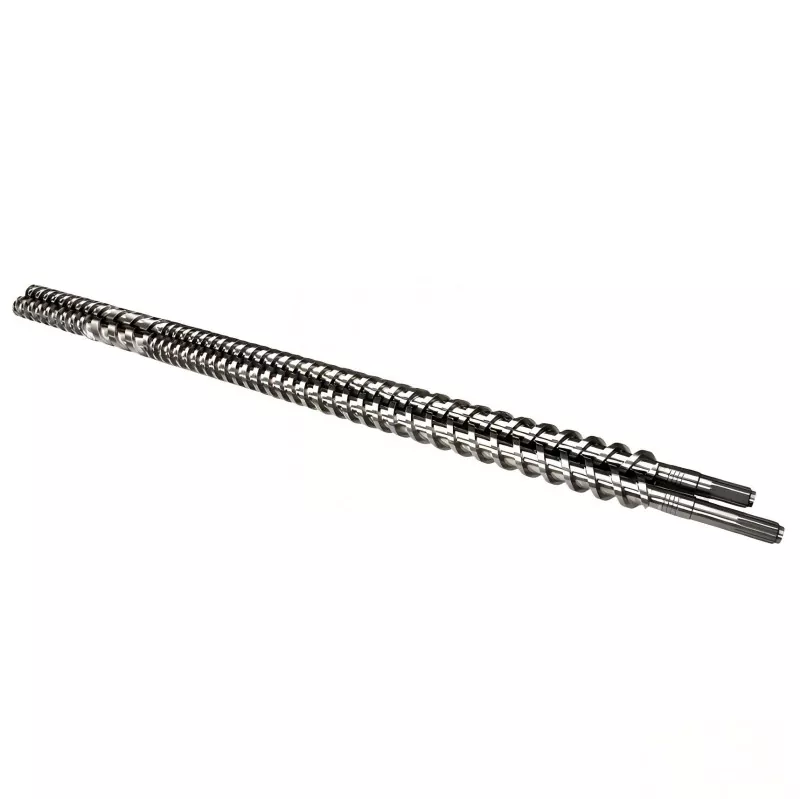
Párhuzamos ikercsavar és hordó
Azok a globális polimerkeverők, akik párhuzamos ikercsavar- és hordórendszert szeretnének vásárolni a HAPPY PLASTICS gyártól, közvetlenül optimalizálhatják diszperziós hatékonyságukat. Precíziós, együtt forgó szerelvényeink szűk, öntisztító hálóközzel rendelkeznek, amely kiküszöböli az el nem olvadt aggregátumokat, és akár 18%-kal csökkenti a polimer mesterkeverék színcsíkjait.
A tapasztalt kínai párhuzamos ikercsavar és hordó gyártótól való beszerzés lehetővé teszi a kompaundáló létesítmények konzisztens nyírómezők fenntartását a nagy áteresztőképességű futtatások során. A HAPPY PLASTICS fejlett többtengelyes CNC-csiszolóközpontokat és moduláris szegmenstechnológiát használ, hogy teljesen testreszabható csavarelemeket és hozzáillő borítású hengereket biztosítson, amelyek nyomatékesések nélkül kezelik az agresszív üvegszál-erősítést, ásványi töltetet és illékony illékonyságot.
Műszaki adatok és moduláris tűrések
A megbízható öntisztító teljesítmény és a cserélhető szegmenspozícionálás garantálása érdekében a HAPPY PLASTICS párhuzamos ikercsavar és hordó szerkezet pontos geometriai szabványok szerint van megmunkálva:
• Struktúra formátuma:Moduláris szegmentált csavarelemek, nagy nyomatékú, bordás tengelyekre szerelve, szekcionált vagy folyamatos hordóval párosítva.
• Középponti távolság pontossága:A két furat közötti axiális középvonal tűrése +0,01 mm / -0 mm-en belül van, hogy megakadályozzák a repülés és a repülés közötti súrlódást.
• Prémium szerszámacélok:A csavaros elemek vákuumban edzett W6Mo5Cr4V2 (M2) nagysebességű szerszámacélból vagy HIP (Hot Isostatic Pressing) porkohászati ötvözetből készülnek, 60-64 HRC keménységi besorolással.
• Hordóbélés technológia:Az egyes hordóblokkok ovális alakú, centrifugálisan öntött 3,0 mm-es bimetál hüvelyrel vannak bélelve, amely magas volfrám-karbid mátrixból áll.
Hogyan maximalizálják az egyéni szegmenskonfigurációk az összetett teljesítményt?
A statikus csavarbeállítás nem tud alkalmazkodni a változó polimer viszkozitásokhoz. Moduláris párhuzamos ikercsavar és hordó szegmenseink átrendezésével a nagy nyomatékú tengely mentén a kezelők pontosan beállíthatják a mechanikai energiabevitelt:
Gyúróblokk-beállítások a rostok diszperziójához
A dagasztótárcsák lépcsőzetes szögben (45° vagy 90°) történő konfigurálásával a szerelvény intenzív síknyírást fejt ki a hasított üvegszálkötegeken anélkül, hogy a kritikus erősítési hossz alá pattanna, növelve a keverék mechanikai szakítószilárdságát.
Fordított repülési elemek a vákuumos illékonyság eltávolításához
Ha egy fordított menetes csavarelemet közvetlenül a vákuumszellőztető zóna elé helyez, folyamatos anyagtömítés jön létre. Ez a szerkezeti blokk arra kényszeríti az olvadékcsatornát, hogy teljesen kitöltse, és nyomást növel, mielőtt a gyanta a dekompressziós zónába esik, ahol az illékony gázok tisztán távoznak.
Lépésről lépésre Spline tisztítási és összeszerelési protokoll
Az egyes modulelemek nem megfelelő kezelése váltáskor tengelybeakadást vagy repülési ütközést okozhat. Kövesse az alábbi sorrendet, amikor újjáépíti a moduláris párhuzamos ikercsavar és hordó szerelvényt:
1. Forró szegmens extrakció:Csúsztassa le a kopott csavarelemeket a bordás tengelyekről közvetlenül az extrakció után, amíg a maradék polimer még forró (>200 ℃).
2. Spline ellenőrzés:Tisztítsa meg az elemek belső bordáit és a tengely külső bordáit sárgaréz huzalkerekekkel. Ellenőrizze, hogy nincsenek-e elcsavarodott spline fogak, amelyek korábbi túlnyomatékot jeleznek.
3. Gombásodás elleni kenés:Vigyen fel egyenletes réteg magas hőmérsékletű nikkel alapú beragadásgátló pasztát (>1000 ℃) a tengelyre, mielőtt az új szegmenseket a helyükre csúsztaná, hogy megakadályozza a hideghegesztést.
4. Axiális kompressziós meghúzás:Az elülső csavar hegyének meghúzását kalibrált kézi nyomatékkulccsal kell elvégezni. A túlfeszítés megfeszíti a belső kötőrudat, míg az alulfeszítés lehetővé teszi, hogy a polimer olvadék szivárogjon az elemek felületei között.
Milyen folyamatjelek jelzik, hogy ideje megvizsgálni a hardvert?
A keverőüzemeknek nyomon kell követniük ezeket a rendszerváltozókat, hogy megállapítsák, hogy belső párhuzamos ikercsavar- és hordóhézaguk túlnőtt-e a hatékony keverési határokon:
|
Megfigyelhető folyamat-drift |
Működési alapállapot |
Ellenőrzés/művelet indító |
Downstream gyártási hiba |
|
Fajlagos energiabevitel (SEI) |
Stabil kW/kg arány |
≥ 15%-os hatékonyságcsökkenés |
Gyenge töltőanyag diszperzió, nem olvadt agglomerátumok |
|
Olvadék kibocsátási hőmérséklete |
Cél ±3 ℃ |
≥ 12℃ Növekedés |
A polimer sárgulása a túlzott helyi nyírás miatt |
|
Szellőzőnyílás anyagának túlfeszültsége |
Tiszta szellőző |
Felfelé irányuló polimer áramlás |
Illékony beszorulás, belső gázbuborékok |
Termékspecifikus műszaki GYIK
K: Miért látunk gyors kopást a csavarelemeken közvetlenül az oldaladagoló bemenete alatt?
V: Az oldaladagoló hideg, koptató hatású ásványi töltőanyagokat (például talkumot vagy CaCO₃-t) juttat be a részben megolvadt polimer mátrixba. Ez egy nedvesítetlen csiszolópasztát hoz létre, amely súrolja a szabványos szerszámacélokat. Ennek megakadályozása érdekében a betápláló nyílás alatti párhuzamos ikercsavar és hordó zónában speciális porkohászati (HIP) csavarelemeket kell használni magas vanádium-karbid frakciókkal a hosszabb élettartam érdekében.
K: Összekeverhetjük-e a cserecsavar szegmenseit az eredeti európai extruder tengelyeinkkel?
V: Igen. A HAPPY PLASTICS a DIN 5480 szabványnak megfelelő precíz evolvens spline profilokat használ. Ha megadja az aktuális tengelybordás paraméteradatokat (például a fogak számát, a modult és a nyomásszöget), akkor bedobható párhuzamos ikercsavar- és hordószegmenseket tudunk biztosítani, amelyek tisztán csúsznak a meglévő OEM-tengelyekre.
K: Hogyan távolíthatjuk el biztonságosan a szilárd polimer megfagyását az ikerhengeres szerelvényen belül?
V: Soha ne használjon oxi-acetilén fáklyákból származó nyílt lángot a polimer dugó megolvasztásához, mivel ez az egyenetlen melegítés meggörbíti a hordó furatainak beállítását, és meglágyítja a bimetál bélést. Ehelyett az összes hordófűtési zónát 30 °C-ra emelje a polimer olvadáspontja fölé, hagyjon 60 perces hőelnyelést, és használja az extrudermotor alacsony fordulatszámú jogging funkcióját, hogy kinyomja a meglágyult masszát.
Csomagolási szabványok és szerkezeti garancia
A nemzetközi tengeri szállítás során előforduló elmozdulások, hajlítások vagy nedvesség okozta károk elkerülése érdekében a HAPPY PLASTICS nagy biztonságú szállítási folyamatot hajt végre:
• Erősen megerősített csomagolási szabvány:Minden moduláris tengelyszerelvény rozsdagátló zsírral van bevonva, vákuumtömítéssel erős nedvességzáró laminált fóliával van ellátva, és acélszalaggal megerősített, IPPC-tanúsítvánnyal rendelkező exportládában, formázott V-alakú fabölcsőkbe zárják.
• 12 hónapos szerkezeti védelem:Teljes 12 hónapos szerkezeti garanciát vállalunk a gyártási hibákra vagy az idő előtti repedésekre minden párhuzamos ikercsavar és hordó alkatrészre megfelelő működési paraméterek mellett.
• Nyomon követhető dokumentáció:A szállítmányok tartalmazzák az átfogó anyagvizsgálati jelentést (MTR), az egyedi hézagmérési tanúsítványt és a részletes videós elrendezési útmutatót a gyors helyszíni üzembe helyezés érdekében.
Hot Tags: párhuzamos ikercsavar és henger, ikercsavaros extruder hordó, egyedi párhuzamos ikercsavaros hordó
Kérdés küldése
Elérhetőségei
-
Cím
No. 217, Qiaoxing East Road, Dafeng, Jintang Town, Dinghai District, Zhoushan City, Zhejiang tartomány, Kína
-
Tel
-
A fröccsöntő gép hordójával, fröccsöntőgép csavarjával, extruder sebességváltójával vagy árlistájával kapcsolatos kérdéseivel kapcsolatban kérjük, hagyja nekünk e-mail-címét, és 24 órán belül felvesszük Önnel a kapcsolatot.