Hogyan javítja a fröccsöntő csavaros henger a fröccsöntési teljesítményt?
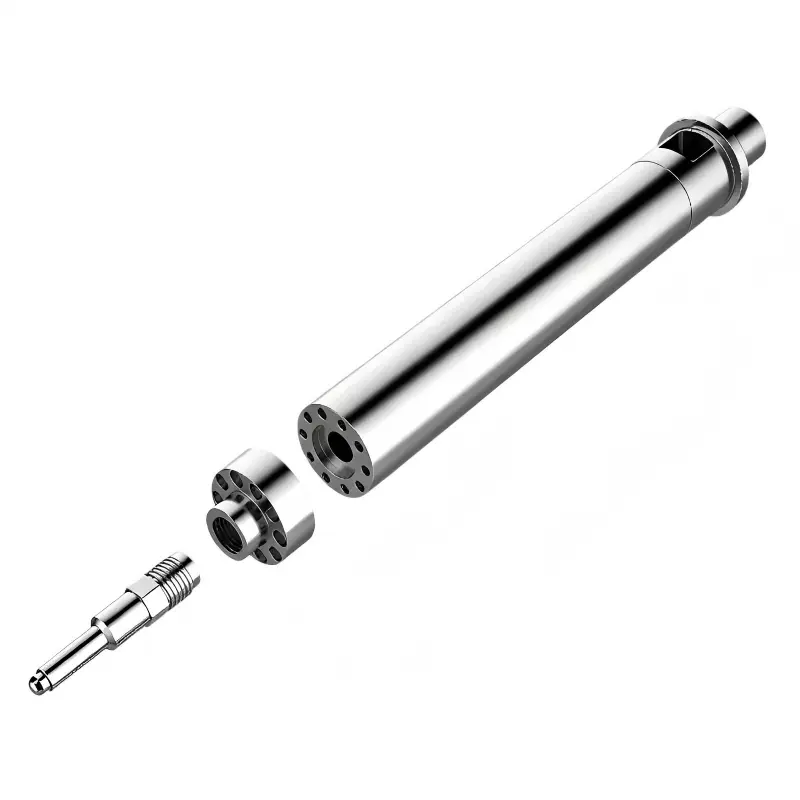
Egy fröccsöntő gép nagymértékben függ a csavar- és hordórendszertől, hogy a szilárd polimer pelleteket konzisztens, homogén olvadékká alakítsa. Ha a csavar geometriája, a henger anyaga, a felületkezelés, a feldolgozási feltételek és a karbantartási gyakorlatok megfelelően illeszkednek az alkalmazáshoz, a rendszer támogatja a stabil lágyítást, a kiszámítható injektálási teljesítményt, a jobb olvadékminőséget és a gyártási megszakítások csökkentését. AnBefecskendező forma csavaros hordó ezért több mint cserealkatrész: kritikus feldolgozási elem, amely közvetlenül befolyásolja a formázási konzisztenciát, az alkatrészek élettartamát és a működési hatékonyságot.
Ez az útmutató elmagyarázza a fröccsöntő csavarhenger működési elveit, a különböző csavarszakaszok szerepét, a gyakori kopási problémákat, a fontos kiválasztási tényezőket, a karbantartási gyakorlatokat és a feldolgozási problémák diagnosztizálásának gyakorlati módjait.
Tartalomjegyzék
- Mi az a fröccsöntő csavaros hordó?
- Hogyan működik a csavaros hordó?
- Mik a fő csavarzónák?
- Miért fontos a csavaros henger minősége?
- Milyen anyagok és felületkezelések számítanak?
- Mit kell figyelembe venni rendelés előtt?
- Mi okozza a csavaros hordó kopását?
- Hogyan diagnosztizálhatók a gyakori feldolgozási problémák?
- Hogyan hosszabbítható meg az élettartam?
- Szabványos és kopásálló csavaros hordók
- Gyakran Ismételt Kérdések
- Végső megfontolások
Mi az a fröccsöntő csavaros hordó?
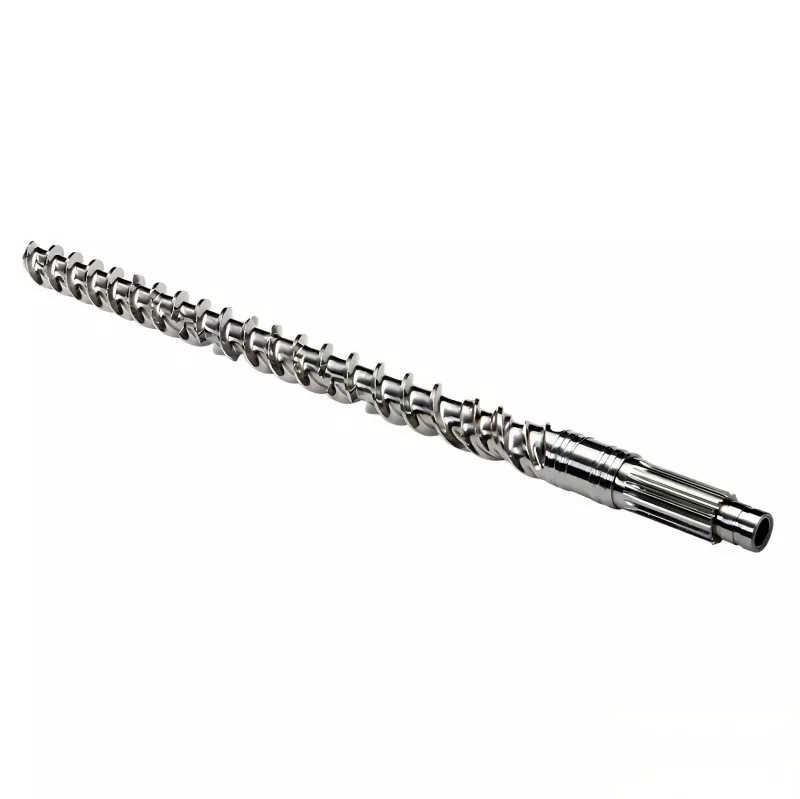
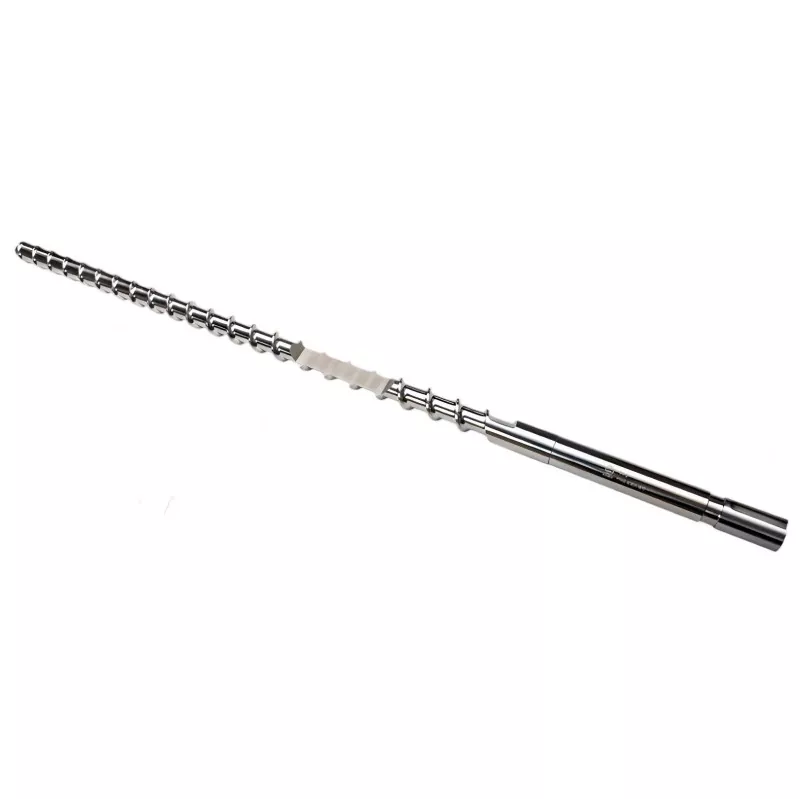
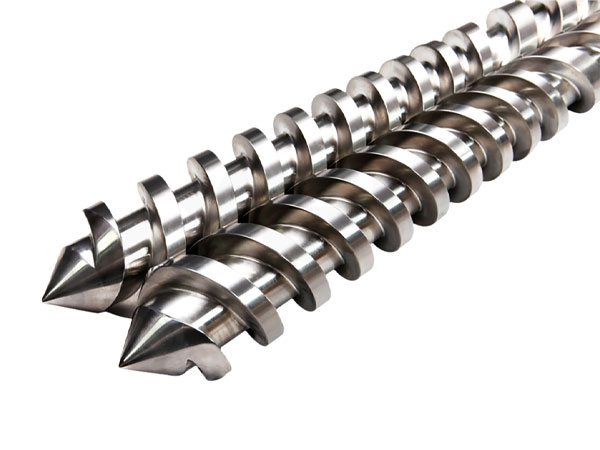
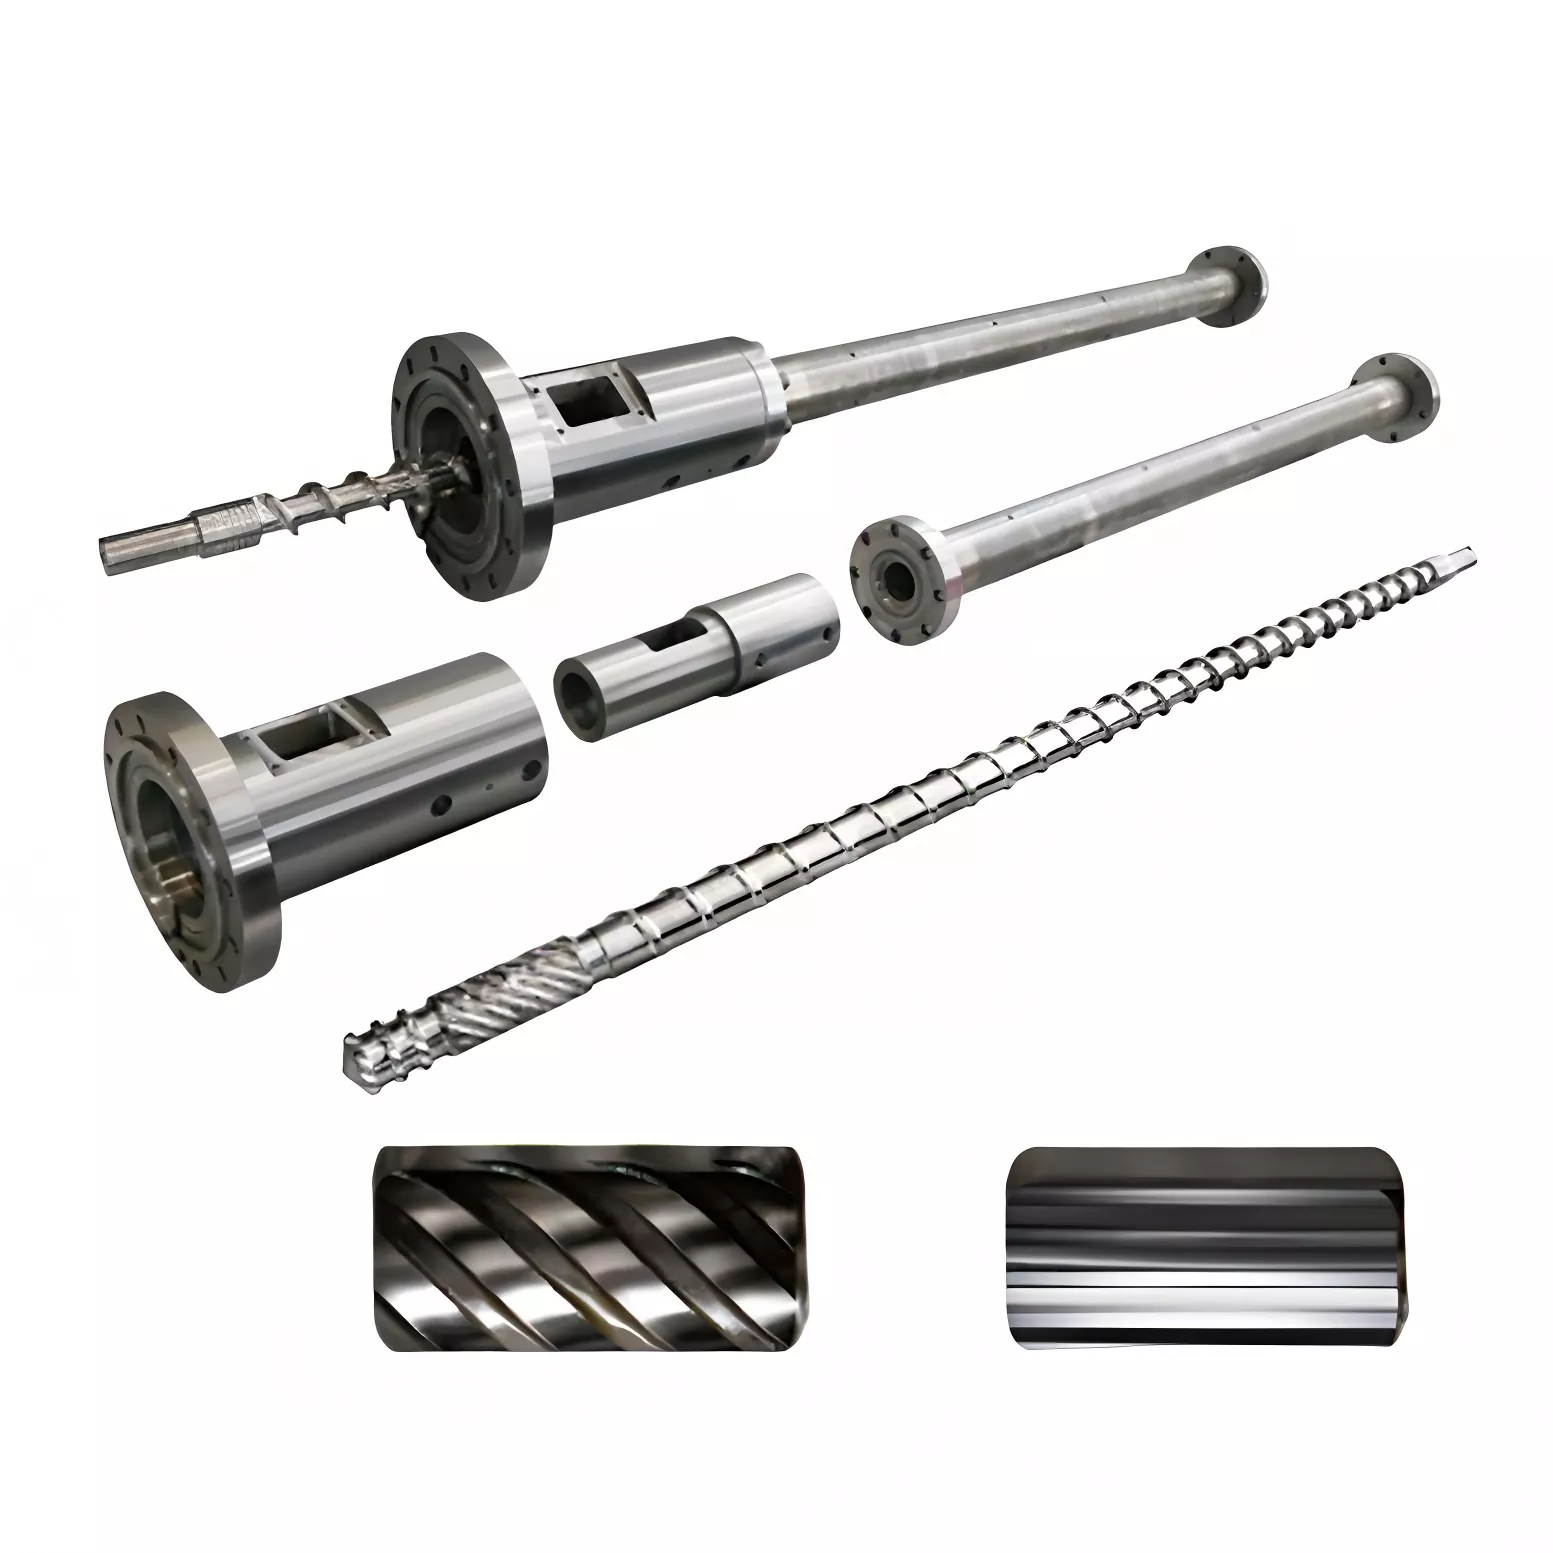
AnBefecskendező forma csavaros hordóaz elsődleges lágyító egység a fröccsöntő gép belsejében. Főleg egy fűtött hordóba szerelt forgó csavarból áll. Ezek a komponensek együtt továbbítják a polimer pelleteket, mechanikus nyírást alkalmaznak, hőt adnak át, megolvasztják az anyagot, összekeverik, és ellenőrzött lövést készítenek a fröccsöntéshez.
A csavarhengernek egyszerre több funkciót kell ellátnia. Következetesen kell feldolgoznia az anyagot, miközben magas hőmérsékleten, nyomáson, súrlódáson és ismétlődő mechanikai terhelés alatt működik. Belső méreteinek és csavargeometriájának ezért kompatibilisnek kell lennie a géppel és a feldolgozott anyaggal.
Egy megfelelő rendszer segít fenntartani az olvadékelőkészítés stabilitását. A nem megfelelő vagy erősen kopott rendszer hozzájárulhat az inkonzisztens lövésmérethez, hosszabb helyreállítási időhöz, rossz keveréshez, túlzott szivárgáshoz a csavarmenetben, instabil olvadékhőmérséklethez és nagyobb selejtmennyiséghez.
Hogyan működik a csavaros hordó?
Egy tipikus formázási ciklus során a műanyag pellet bejut a hordó betáplálási szakaszába. A csavar elforgatása az anyagot előre mozgatja, míg a hengert körülvevő fűtőelemek hőenergiát biztosítanak. A csavar forgása során keletkező súrlódás és viszkózus disszipáció szintén hozzájárul az olvadáshoz.
Ahogy a polimer előrehalad, a csavar összenyomja és homogenizálja azt. Fokozatosan olvadékmedence alakul ki, miközben a meg nem olvadt részecskék fokozatosan beépülnek az olvadékba. Ezután a csavar a hegye elé méri be a szükséges mennyiségű anyagot. Az injektálás során a csavar előremozdul, mint egy dugattyú, és az előkészített olvadékot a fúvókán keresztül a formába kényszeríti.
Kulcsfontosságú pont:A csavar forgatása nem egyszerűen továbbítási művelet. A csavargeometria, a kompresszió, a tartózkodási idő, a hordó hőmérséklete, az ellennyomás és a forgási sebesség kölcsönhatásban határozzák meg a polimer lágyításának hatékonyságát.
Mivel minden polimer eltérően viselkedik hő és nyírás hatására, a csavarok kialakítását a gyanta összetételével és az öntési eljárással együtt kell figyelembe venni. A koptató töltőanyagot tartalmazó anyagok lényegesen eltérő kopásvédelmet igényelhetnek, mint a szabványos töltetlen hőre lágyuló műanyagok.
Mik a fő csavarzónák?
A legtöbb hagyományos fröccsöntő csavar három funkcionális zónán keresztül értelmezhető. Pontos méreteik a csavar kialakításától és alkalmazásától függően változnak, de mindegyik zóna hozzájárul a teljes lágyítási folyamathoz.
| Csavarzóna | Elsődleges funkció | Tipikus gond |
|---|---|---|
| Takarmányzóna | Szilárd pelleteket fogad és szállít. | Rossz etetés vagy áthidalás. |
| Tömörítés / Átmeneti zóna | Összenyomja a pelleteket és elősegíti az olvadást. | Túlzott nyírás vagy nem teljes olvadás. |
| Mérési zóna | Homogenizálja és méri az olvadékot. | Gyenge keverés vagy instabil adagolás. |
A csavar hegye és az ellenőrző gyűrű szerelvény azért is fontos, mert segít szabályozni az olvadék mozgását a visszanyerés és az injektálás során. A túlzott hézag, a sérült alkatrészek vagy a nem megfelelő kialakítás befolyásolhatja a nyomástartást és a lövés konzisztenciáját.
Miért fontos a csavaros henger minősége?
A csavarhenger közvetlen kapcsolatban áll a lágyítás megismételhetőségével. Még akkor is, ha a fröccsöntő gép, a forma és a gyanta változatlan, egy erősen kopott csavarhenger megváltoztathatja az anyag feldolgozásának módját.
- Következetesebb lágyítás:A helyes csavargeometria segít kiszámíthatóbb olvadék előállítását.
- Javított lövésstabilitás:A szabályozott adagolás és a csökkentett belső szivárgás elősegíti az ismételt lövés előkészítését.
- Jobb anyagkezelés:A megfelelő felületi tulajdonságok csökkenthetik az idő előtti kopást igényes anyagok feldolgozása során.
- Csökkentett nem tervezett állásidő:A megfelelően meghatározott alkatrész segíthet elkerülni a felgyorsult kopás miatti gyakori cserét.
- Folyamatvezérlés:Az egységes csavar- és hengerméretek megkönnyítik az ismételhető feldolgozási feltételek megállapítását.
A nagy volumenű gyártásnál ezek a tényezők jelentőssé válhatnak, mivel a kis eltérések több ezer vagy millió fröccsöntési ciklus során ismétlődnek. A csavarhengert ezért a teljes gyártási rendszer részeként kell értékelni, nem pedig elszigetelt mechanikai alkatrészként.
Milyen anyagok és felületkezelések számítanak?
A csavaros henger kialakításánál figyelembe kell venni a feldolgozott gyantát és adalékanyagokat. A gyakori mérnöki megfontolások közé tartozik az alapacél kiválasztása, a keménység, a korrózióállóság, a kopásállóság, a nitridálás, a kemény burkolat és egyéb felületi vagy bimetál megoldások.
A szabványos hőre lágyuló műanyagok viszonylag mérsékelt kopási feltételeket írhatnak elő, míg az üvegszál erősítésű, ásványi anyagokkal töltött, égésgátló vagy más erősen töltött keverékek lényegesen igényesebbek lehetnek. Egyes polimerek és adalékok korrózióval kapcsolatos kihívásokat is okozhatnak magasabb hőmérsékleten.
Anyagi megfontolások egy pillantással
- Töltetlen anyagok: összpontosítson a méretpontosságra és az általános tartósságra.
- Csiszolóanyaggal töltött anyagok: előnyben részesítsék a kopásálló konstrukciót.
- Maró hatású készítmények: vegye figyelembe a korrózióálló anyagokat vagy védőkezeléseket.
- Magas hőmérsékletű polimerek: ellenőrizze az anyag kompatibilitását a tervezett feldolgozási tartományban.
A helyes választás a tényleges gyártási körülményektől függ. A gyantaminőséget, a töltőanyag százalékos arányát, a feldolgozási hőmérsékletet, az áteresztőképességet, a csavarfordulatszámot, a nyomást és a várható üzemórákat mind figyelembe kell venni az anyagok vagy kezelések meghatározása előtt.
Mit kell figyelembe venni rendelés előtt?
Az egyik leggyakoribb beszerzési probléma a csavarhordó rendelése csak a gép típusának vagy csavarátmérőjének felhasználásával. Bár ezek az adatok hasznosak, előfordulhat, hogy nem nyújtanak elegendő információt a pontos gyártáshoz.
- A gép gyártmánya és modellje:Erősítse meg a gép pontos konfigurációját.
- Csavar átmérője:Pontosan igazítsa a méretkövetelményeket.
- Csavarhossz és L/D arány:Ezek befolyásolják a tartózkodási időt és a lágyító viselkedést.
- Feldolgozott anyag:Azonosítsa a gyantát és a koptató vagy korrozív adalékokat.
- Kimeneti követelmények:Vegye figyelembe a lövés súlyát, a ciklusidőt és a várható gyártási mennyiséget.
- Csavar geometriája:Tekintse át a tömörítési arányt, a repülési tervezést, a keverési követelményeket és az egyéb alkalmazás-specifikus jellemzőket.
- Hordó konfiguráció:Ellenőrizze az adagolónyílást, a fűtési zónákat, a fúvóka interfészét és a gépoldali méreteket.
- Viseljen védelmet:Válassza ki a megfelelő anyagot vagy kezelést a feldolgozási környezet alapján.
A cserealkatrészek esetében rajzok, mérések, fényképek, meglévő csavarspecifikációk és gyantainformációk megadása jelentősen csökkentheti a méretbeli vagy alkalmazási eltérések kockázatát.
Mi okozza a csavaros hordó kopását?
A kopás a fröccsöntés során szokásos probléma, de mértéke jelentősen változik az egyes alkalmazásoknál. A dörzsölő töltőanyagok, a szennyezett anyagok, a túl magas hőmérséklet, a rossz tisztítási gyakorlat, a hibás beállítás és a nem megfelelő feldolgozási körülmények mind hozzájárulhatnak a felgyorsult lebomláshoz.
| Tünet | Lehetséges ok | Hasznos ellenőrzés |
|---|---|---|
| A felépülési idő növelése | Csökkent lágyítási hatékonyság vagy kopás | Tekintse át a csavar sebességét, hőmérsékletét és hézagát. |
| Lövés variáció | Lehetséges szivárgás vagy ellenőrzőgyűrű problémák | Ellenőrizze a csavar hegyét és a visszacsapó szelepet. |
| Gyenge színkonzisztencia | Nem megfelelő keverés vagy anyagromlás | Ellenőrizze a csavar kialakítását és a hőprofilt. |
| Fémrészecskék vagy szennyeződés | Mechanikai kopás vagy felületi sérülés | Állítsa le és ellenőrizze a lágyító egységet. |
A mérések megbízhatóbbak, mint a vizuális ellenőrzés. A tervezett karbantartás során a csavarmenet méreteinek, a hordó belső átmérőjének, a hézagoknak és a kapcsolódó alkatrészeknek az ellenőrzése segíthet eldönteni, hogy megfelelő-e a felújítás vagy a csere.
Hogyan diagnosztizálhatók a gyakori feldolgozási problémák?
Amikor a fröccsöntési teljesítmény megváltozik, nem mindig az első lépés a csavarhenger azonnali cseréje. A szisztematikus vizsgálat segíthet annak azonosításában, hogy a probléma a lágyítószerelvényből, a folyamatbeállításokból, az anyagállapotból vagy más gépelemből ered-e.
Kezdje azzal, hogy rögzíti a mérhető változásokat, például a helyreállítási időt, a párnát, a befecskendezési nyomást, az olvadékhőmérsékletet, a lövés változásait, a csavar helyzetét és a ciklusidőt. Hasonlítsa össze ezeket a megfigyeléseket a múltbeli termelési adatokkal, ha rendelkezésre állnak.
Ezután ellenőrizze a gyanta szárítási és adagolási folyamatát. A nedvesség, a szennyeződés, a nem megfelelő anyag vagy az inkonzisztens pelletellátás mechanikai problémáknak tűnő tüneteket okozhat.
Ha a folyamat körülményei stabilak, ellenőrizze a csavart, a hengert, a csavar hegyét, az ellenőrzőgyűrűt, a fúvókát és a kapcsolódó alkatrészeket. A csavar és a henger közötti túl nagy hézag csökkentheti a lágyítás és az adagolás hatékonyságát. A sérült visszacsapó szelep inkonzisztens lövési viselkedést is okozhat.
Gyakorlati hibaelhárítási sorrend:
Folyamat adatok → anyagállapot → hőmérsékleti profil → csavarműködés → csavar/hordó mérések → alkatrész ellenőrzése → korrekciós tevékenység.
Hogyan hosszabbítható meg az élettartam?
A jó karbantartás nem szünteti meg a kopást, de segíthet a szükségtelen sérülések megfékezésében, és kiszámíthatóbbá teheti az alkatrészcserét.
- Használjon megfelelő gyantát, és kerülje az idegen anyagokkal való szennyeződést.
- Kövesse a feldolgozandó polimer megfelelő indítási és leállítási eljárásait.
- Kerülje a szükségtelen csavarsebességeket és feldolgozási hőmérsékleteket.
- Figyelje a szokatlan helyreállítási idő változásait és a nyomásviselkedést.
- Az ütemezett karbantartás során ellenőrizze a csavar hegyét és az ellenőrző gyűrűt.
- Mérje meg a csavar és a henger méreteit, ne hagyatkozzon kizárólag a megjelenésre.
- Anyagcsere során használjon megfelelő öblítési eljárásokat.
- Vezessen nyilvántartást az üzemórákról, a feldolgozott anyagokról és a karbantartási munkákról.
A megelőző ellenőrzés különösen értékes a koptatóanyagokat folyamatosan feldolgozó gyártósoroknál. A fokozatos méretváltozások korai észlelése segíthet a termelési csapatoknak a felújítás vagy csere megtervezésében az ütemezett állásidőben, nem pedig egy váratlan hiba után.
Szabványos és kopásálló csavaros hordók
Nincs univerzális csavarhenger konfiguráció minden fröccsöntési alkalmazáshoz. Általános célú anyagokhoz szabványos konstrukció, igényes keverékekhez kopásállóbb megoldás lehet indokolt.
| Megfontolás | Általános célú alkalmazás | Nagy kopásálló alkalmazás |
|---|---|---|
| Anyag | Gyakran kitöltetlen vagy közepesen igényes | Gyakran üveg, ásványi vagy egyéb koptató hatású vegyületek |
| Prioritás | Kiegyensúlyozott teljesítmény és költség | Kopásállóság és tartósság |
| Karbantartás | Rutinellenőrzés | A méretek és a kopás fokozott figyelemmel kísérése |
A leggazdaságosabb megoldást a teljes üzemidő alatt kell értékelni. Előfordulhat, hogy az alacsonyabb kezdeti alkatrészár nem jelenti a legalacsonyabb teljes működési költséget, ha az alkatrész gyorsan kopik vagy gyakori gyártási megszakításokat okoz.
Gyakran Ismételt Kérdések
Mi a fő célja a fröccsöntő csavarhengernek?
Fő célja a polimer továbbítása, megolvasztása, keverése, homogenizálása és adagolása az injektálás előtt. A csavar és a henger együttműködve szabályozott mennyiségű olvadékot készít elő minden egyes formázási ciklushoz.
Honnan tudhatom, hogy mikor kell cserélni egy csavarhengert?
A tipikus figyelmeztető jelek közé tartozik a növekvő helyreállítási idő, instabil lövésméret, inkonzisztens olvadékminőség, túlzott szivárgás, abnormális kopás vagy a gép vagy alkatrész specifikációján túli mérhető mérethézag. A megfelelő mérés előnyösebb, mint az állapot pusztán megjelenés alapján történő megítélése.
Egy csavartervezés minden típusú műanyagot feldolgozhat?
Nem. A különböző polimerek olvadási jellemzői, hőérzékenysége, viszkozitása és keverési követelményei eltérőek. Előfordulhat, hogy egy adott anyagcsaládhoz tervezett csavar nem biztosít optimális teljesítményt egy másik készítménnyel.
Miért igényelnek különös figyelmet az üveggel töltött anyagok?
Az üvegszálak koptató hatásúak, és felgyorsíthatják a csavarmenetek, a hengerfelületek és más lágyító alkatrészek kopását. A csiszolóanyagok folyamatos feldolgozásához kopásálló anyagok vagy felületkezelések lehetnek megfelelőek.
A csavar sebessége befolyásolja a csavarhenger élettartamát?
A csavar sebessége befolyásolja a nyírást, a hőtermelést, az áteresztőképességet és a mechanikai működési környezetet. A túlzott vagy nem megfelelő sebesség szükségtelen termikus vagy mechanikai igénybevételhez vezethet, ezért az üzemi feltételeket az anyagnak és a gépnek megfelelően kell kialakítani.
Milyen információkat kell megadnom, ha cserecsavaros hordót kérek?
A hasznos információk közé tartozik a gép gyártója és modellje, a csavar átmérője, a csavar hossza vagy L/D aránya, a meglévő csavarrajz, ha rendelkezésre áll, a hordó méretei, a gyanta típusa, a töltőanyag-tartalom, a feldolgozási hőmérséklet, a lövés tömege és a gyártási követelmények. Fényképek és méretmérések is segíthetnek a konfiguráció megerősítésében.
Végső megfontolások
AnBefecskendező forma csavaros hordóalapvető szerepet játszik a fröccsöntésben, mert meghatározza, hogy a polimer milyen hatékonyan és konzisztensen alakul át pelletből használható olvadékká. A csavar geometriája, a henger állapota, az anyagválasztás, a kopásvédelem, a működési paraméterek és a karbantartás egyaránt befolyásolja a végeredményt.
A vásárlók és a gyártómérnökök számára a legfontosabb tanulság az, hogy az alkatrészt a tényleges alkalmazásnak megfelelően határozzák meg, ne csak átmérő vagy gépnév alapján válasszák ki. A gyanta, a gyártási körülmények, a kopási környezet és a szükséges teljesítmény megértése alkalmasabb csavarhengerhez és kiszámíthatóbb formázási folyamathoz vezethet.
Megbízható csavaros megoldást keres?
ZHOUSHAN HAPPY PLASTICS MACHINERY CO., LTD.a műanyagfeldolgozó gépek alkatrészeire összpontosít, és az ügyfeleket csavaros és hordós megoldásokkal támogatja a különböző fröccsöntési alkalmazásokhoz. A gépekre és anyagokra vonatkozó részletes információk megadása hatékony első lépés a megfelelő konfiguráció azonosítása felé.
Csavaros hengerre van szüksége fröccsöntő gépéhez? Vegye fel velünk a kapcsolatotmegbeszélni a gép specifikációit, a feldolgozó anyagokat, a méretkövetelményeket és az alkalmazási igényeket.
Kapcsolódó hírek
- Mi az a halogénmentes csavar, és miért számít a műanyagfeldolgozásban?
- Mitől lesz egy kúpos ikercsavar és henger megbízható az igényes műanyagextrudáláshoz?
- Hogyan választhatja ki a megfelelő csavart a Chen Hsong befecskendező géphez?
- Hogyan javítja a fröccsöntő csavarfej a lágyítási teljesítményt a fröccsöntés során?
- Hogyan javítja a befecskendező gépek bimetál csavarja a műanyagfeldolgozási teljesítményt?
- Hogyan javítja a Chen Hsong fröccsöntő gép hordója a fröccsöntési teljesítményt?
Hagyj üzenetet