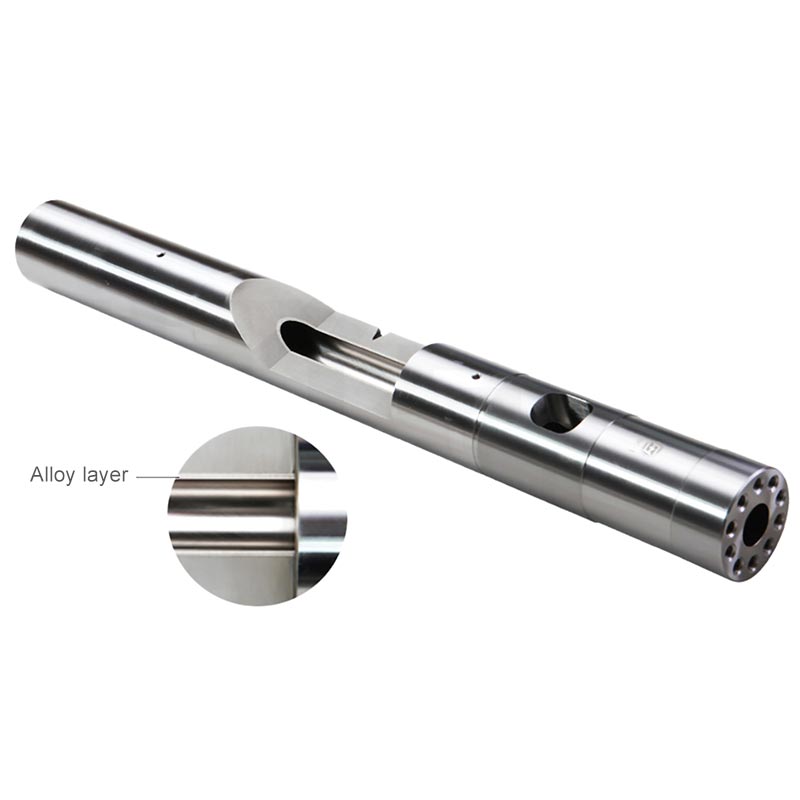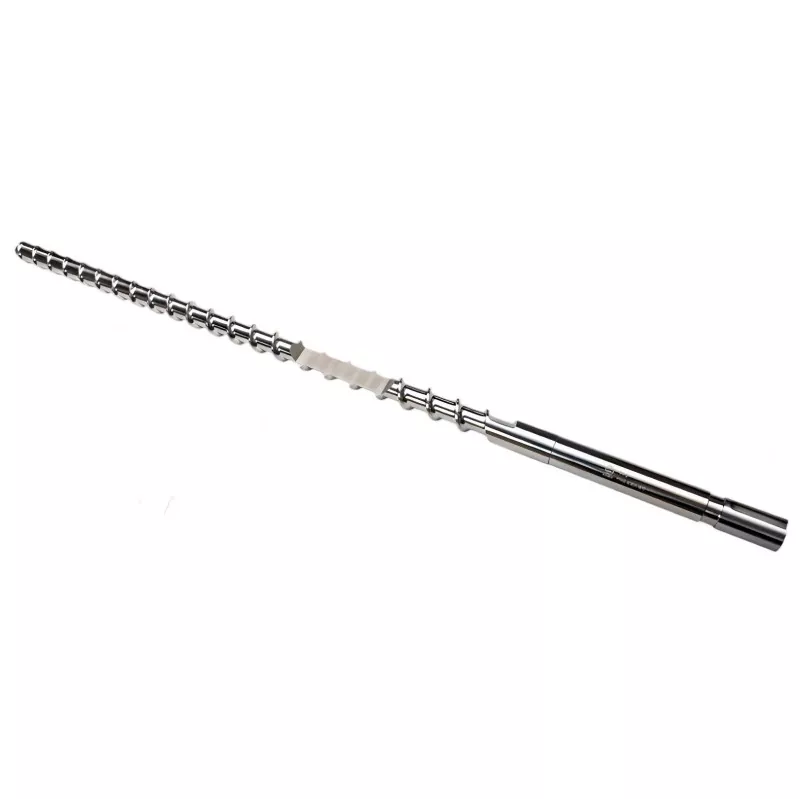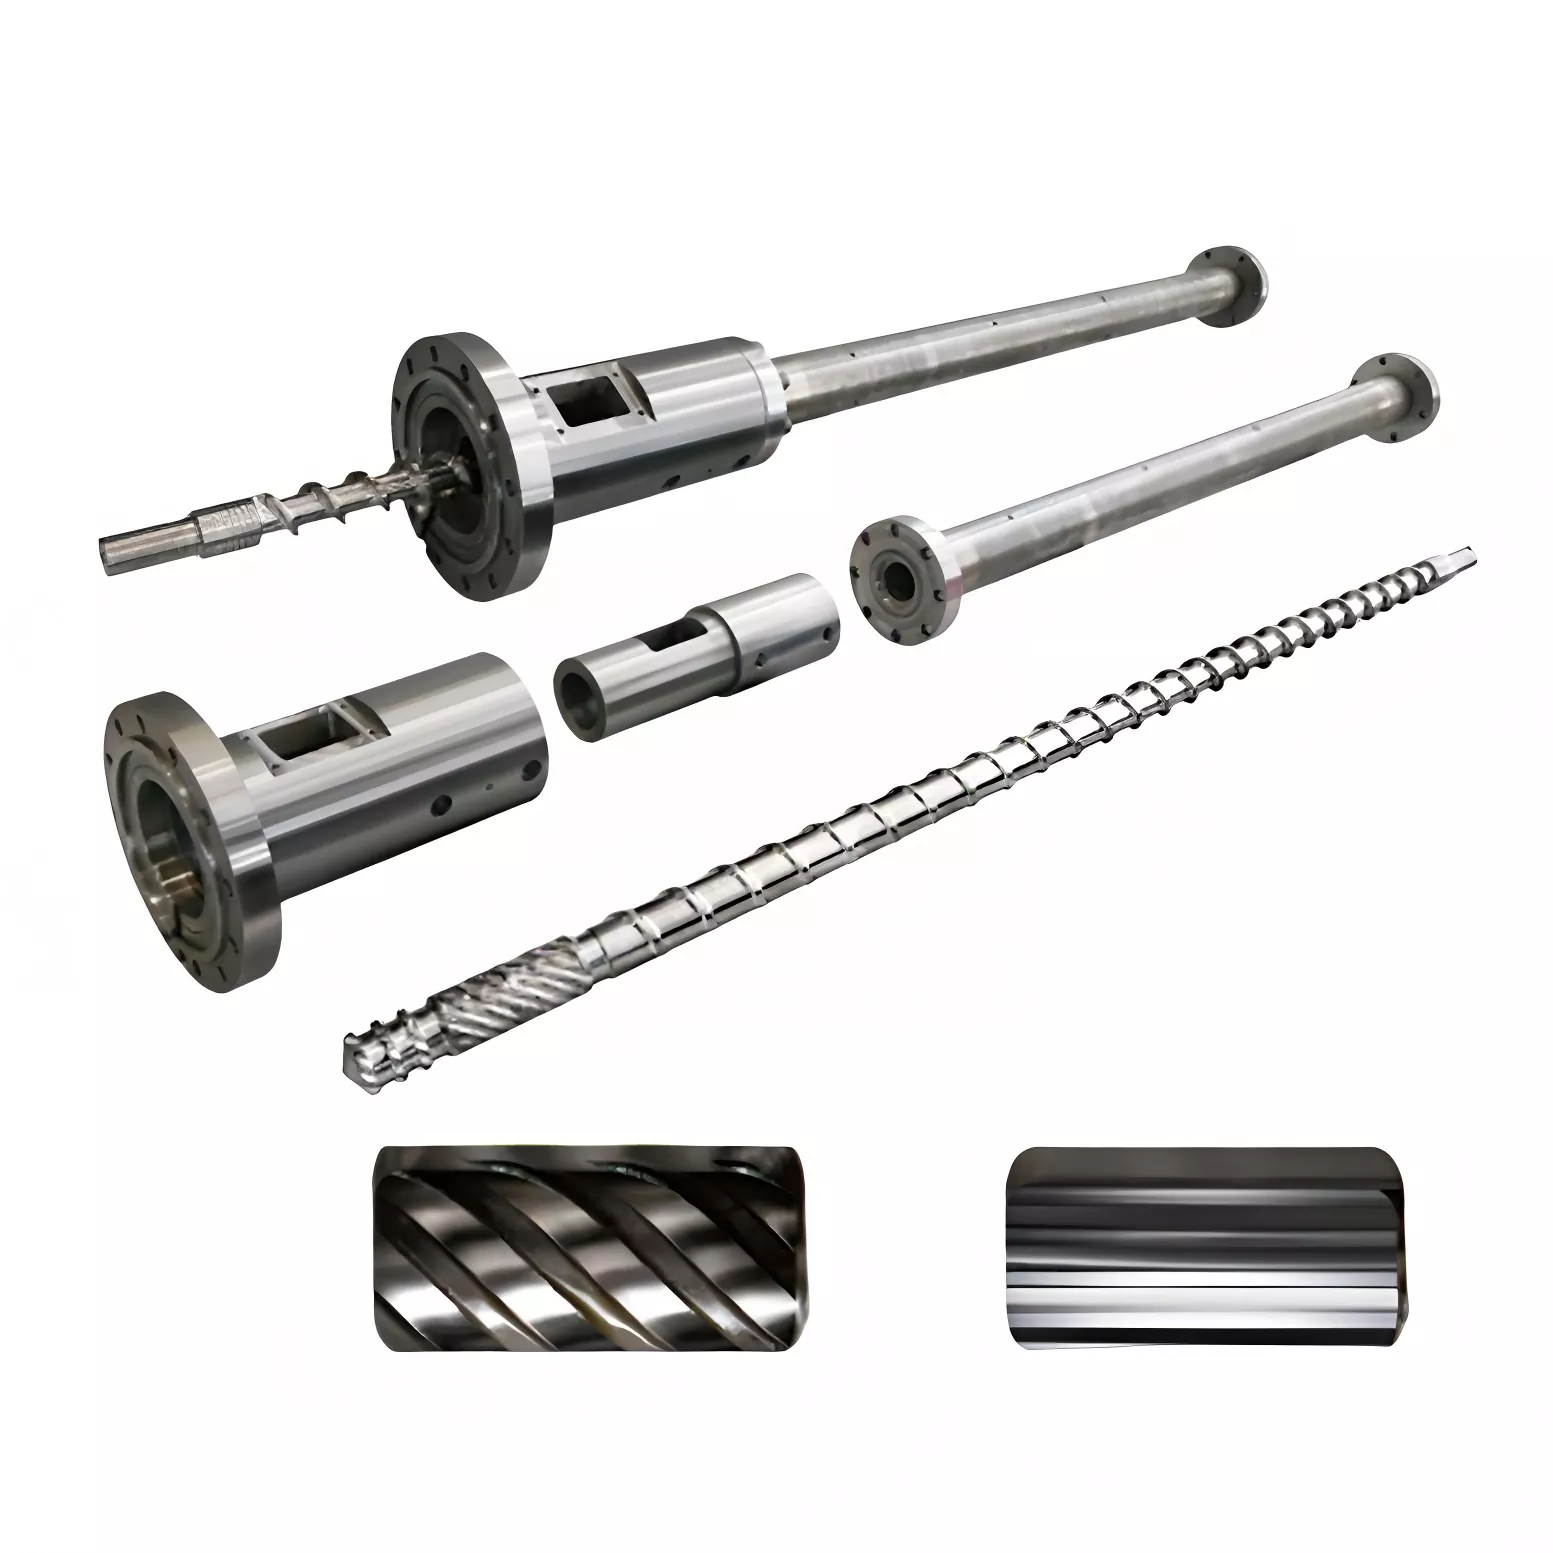
Hogyan javítja a fröccsöntő csavarfej a lágyítási teljesítményt a fröccsöntés során?
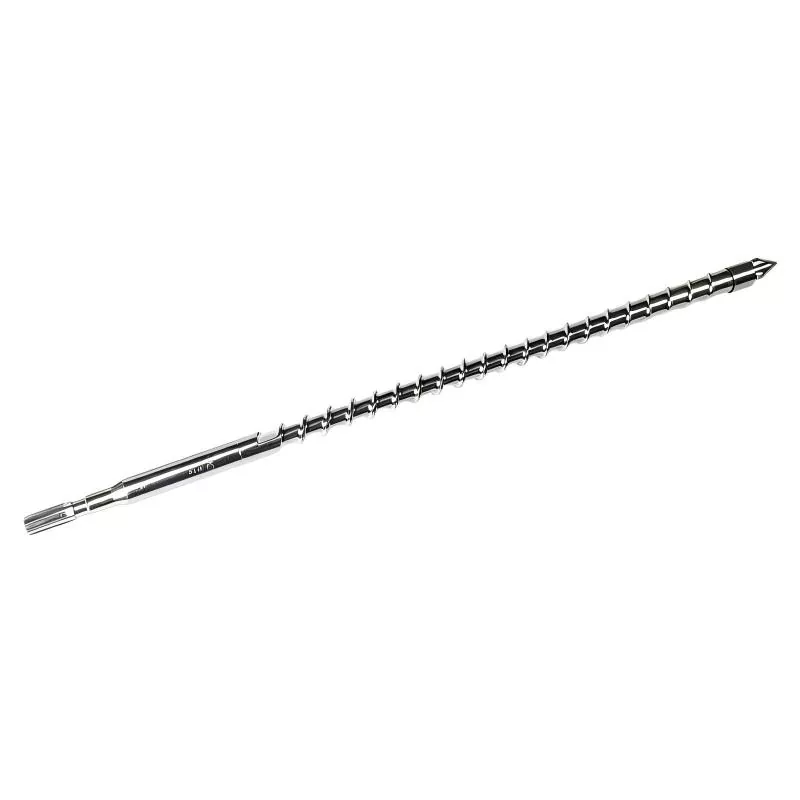
Anbefecskendező csavarfejegy kicsi, de kritikus alkatrésze egy fröccsöntő csavarszerelvénynek. Szabályozza az olvadt műanyag áramlását az injektálás során, segít megelőzni a nem kívánt visszaáramlást a tartási és befecskendezési szakaszokban, és hozzájárul az egyenletes olvadéknyomáshoz és a lövés minőségéhez. Ha a csavarfejet helytelenül tervezték, rosszul illesztik az anyaghoz, vagy az elfogadható határokon túl kopnak, a gyártók instabil befecskendezési nyomást, inkonzisztens lökéssúlyt, rossz keverést, túlzott anyagszivárgást és megnövekedett gyártási leállást tapasztalhatnak. Ez az útmutató ismerteti a felépítést, a működési elvet, az anyaggal kapcsolatos megfontolásokat, a gyakori problémákat, a karbantartási követelményeket és a fröccscsavarfejek kiválasztási kritériumait, segítve a fröccsöntő szakembereket a megalapozottabb döntések meghozatalában és a gép megbízhatóságának javításában.
Tartalomjegyzék
- Miért olyan fontos a befecskendező csavarfej?
- Mi a befecskendező csavarfej felépítése?
- Hogyan működik a befecskendező csavarfej?
- Milyen teljesítményproblémákat okozhat a rossz csavarfej?
- Milyen anyagokat használnak a befecskendező csavarfejekhez?
- Hogyan választhatják ki a gyártók a megfelelő befecskendező csavarfejet?
- Mi okozza a befecskendező csavarfej kopását?
- Hogyan lehet meghosszabbítani a befecskendező csavarfej élettartamát?
- Befecskendező csavarfej tervezési szempontok alkalmazásonként
- Befecskendező csavarfej hibaelhárítási útmutató
- Gyakran Ismételt Kérdések
- Végső gondolatok
Miért olyan fontos a befecskendező csavarfej?
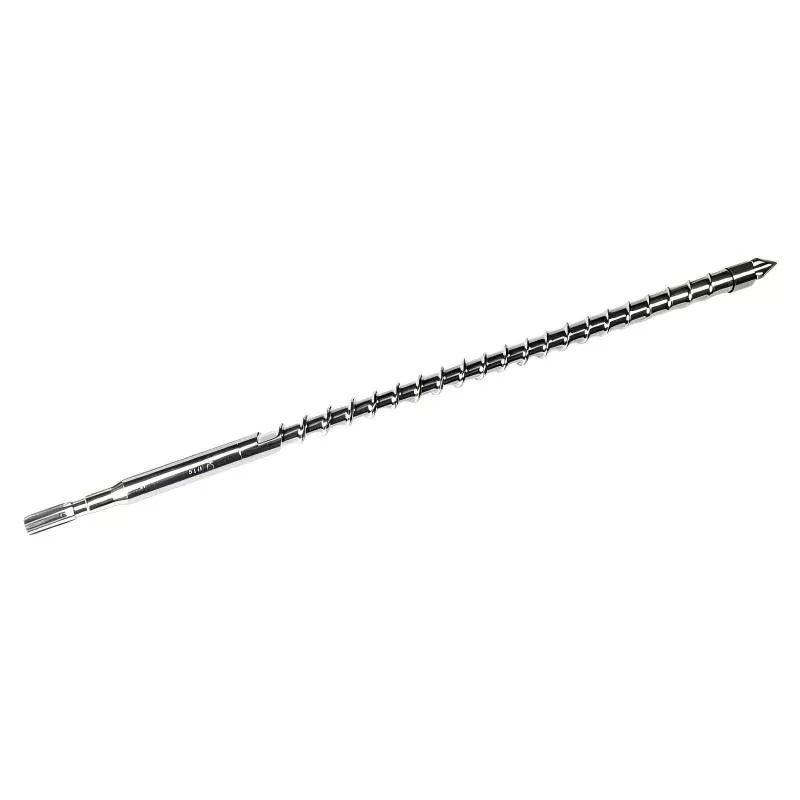
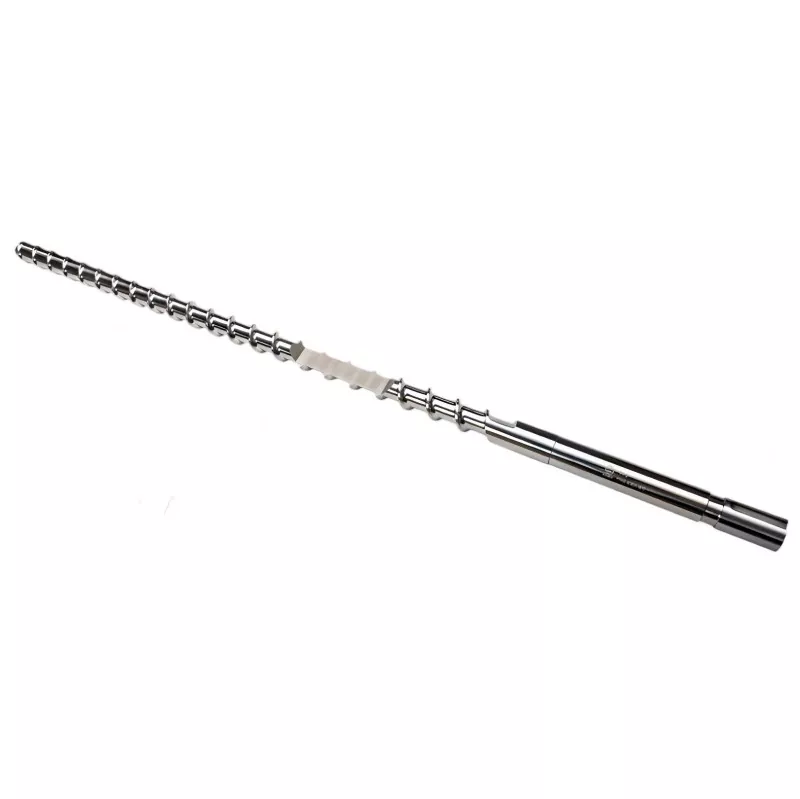
A fröccsöntő gépben a csavar feladata a műanyag továbbítása, olvasztása, keverése és öntőformába való befecskendezése. Míg általában nagy figyelmet fordítanak a csavarok geometriájára, a hordó állapotára és a fűtési rendszerekre, abefecskendező csavarfejUgyanilyen fontos, mert a csavarszerelvény elülső végén helyezkedik el, és közvetlenül befolyásolja az olvadék áramlását az injektálás és a lágyítás során.
A csavarfej olyan alkatrészekkel működik együtt, mint az ellenőrző gyűrű, a nyomógyűrű és a csavar hegye, így hatékony vissza nem térő rendszert hoz létre. A lágyítás során a csavar forog, és a megolvadt anyagot a hordó eleje felé mozgatja. Az injektálás során a csavar előre mozog, és a csavarfej-szerelvény segít az olvadt polimer szabályozásában, hogy az anyag kiszámítható nyomással és térfogattal kerüljön a formába.
A megfelelően megtervezett csavarfej hozzájárulhat:
- Stabilabb befecskendezési nyomás
- Jobb lövésről lövésre ismételhetőség
- Csökkentett olvadék visszaáramlás
- Egyenletesebb lövéssúly
- Fokozott lágyítási hatékonyság
- Az olvadt anyag jobb ellenőrzése
- Csökkentett anyagszivárgás az ellenőrző gyűrű körül
- Alacsonyabb az alkatrészek idő előtti meghibásodásának kockázata
A precíziós alkatrészeket, csomagolótermékeket, autóalkatrészeket, orvosi termékeket, háztartási cikkeket vagy műszaki műanyag alkatrészeket gyártó gyártók számára ezek az előnyök közvetlenül befolyásolhatják a termékminőséget és a gyártási költségeket.
Mi a befecskendező csavarfej felépítése?
A befecskendező csavarfej nem egyszerűen egyetlen fémdarab. A gép tervezésétől és alkalmazási követelményeitől függően az elülső egység több összehangolt alkatrészt is tartalmazhat. Méreteinek, felületi állapotának, anyagának és tűréseinek együtt kell működniük a szabályozott olvadékmozgás fenntartása érdekében.
| Összetevő | Elsődleges funkció | Fontosság |
|---|---|---|
| Csavarfej / Csavarvég | Csatlakoztatja a csavar elejét a visszacsapó egységhez, és irányítja az olvadék áramlását | Magas |
| Ellenőrizze a gyűrűt | Segít korlátozni az olvadt műanyag visszafelé mozgását az injektálás során | Nagyon magas |
| Nyomógyűrű | Támogatja az ellenőrző gyűrűt és hozzájárul az összeszerelés stabilitásához | Magas |
| Tömítőfelületek | Segítsen csökkenteni az ellenőrizetlen anyagszivárgást | Magas |
| Menetes kapcsolat | Rögzíti az elülső alkatrészeket a csavarhoz | Magas |
A pontos konfiguráció a fröccsöntő gép típusától, a csavar átmérőjétől, a csavar kialakításától, a polimer jellemzőitől és a gyártási követelményektől függően változik. Ezért a csavarfej cseréje csak a külső megjelenés alapján nem javasolt. A méretkompatibilitást és az alkalmazási feltételeket együtt kell értékelni.
Hogyan működik a befecskendező csavarfej?
A befecskendezési ciklus több szakaszra egyszerűsíthető, és a csavarfej szerepe a folyamat során változik.
1. Plasztifikációs szakasz
A lágyítás során a csavar a fűtött hordóban forog. A műanyag pelleteket előre szállítják, miközben a hő és a mechanikai nyírás a szilárd anyagot olvadt állapotúvá alakítja.
Ahogy az olvadt műanyag felgyülemlik a csavar előtt, a csavar hátrafelé mozog, hogy létrehozza a szükséges lökettérfogatot. A csavarfejnek és az ellenőrzőgyűrű-szerelvénynek lehetővé kell tennie az olvadék hatékony mozgását, miközben megőrzi a megfelelő tömítési viselkedést.
2. Injekciós szakasz
Amikor az injekció elkezdődik, a csavar leáll, és előre mozog. A csavarfej szerelvény az ellenőrző gyűrűvel működik, hogy csökkentse az olvadék ellenirányú mozgását.
Túlzott visszaáramlás esetén a formába kerülő anyag tényleges mennyisége eltérhet a tervezett lövéstérfogattól. Ez inkonzisztens kitöltést, az alkatrész súlyának eltéréseit, méretbeli instabilitást vagy rövid felvételeket eredményezhet.
3. Nyomástartási fokozat
Az üreg feltöltése után tartónyomást alkalmazunk a polimer zsugorodásának kompenzálására. A csavarfej-szerelvénynek stabil olvadásszabályozást kell fenntartania ebben a szakaszban.
A kopott vagy rosszul illeszkedő visszacsapó rendszer nyomásveszteséget okozhat. Igényes alkalmazásokban a viszonylag kis eltérések is láthatóvá válhatnak a termék méretének vagy súlyának különbségeként.
4. Helyreállítási szakasz
Az injekció beadása és tartása után a csavar újra forog, hogy előkészítse a következő oltást. A csavarfej-szerelvény visszatér lágyító funkciójához, lehetővé téve a rendszer számára a ciklus megismétlését.
Ez az ismétlődő mozgás azt jelenti, hogy a csavarfej jelentős mechanikai és hőterhelést szenvedhet a hosszú gyártási folyamatok során.
Milyen teljesítményproblémákat okozhat a rossz csavarfej?
Ha egy befecskendező csavarfej nem illeszkedik a géphez vagy az anyaghoz, a gyártási problémák fokozatosan, nem pedig azonnal jelentkezhetnek. Ez különösen fontossá teszi a pontos diagnózist.
| Megfigyelt probléma | Lehetséges csavarfej probléma | Potenciális termelési hatás |
|---|---|---|
| Instabil lövéssúly | Az ellenőrzőgyűrű szivárgása vagy túlzott hézag | Változó terméksúly |
| A befecskendezési nyomás ingadozása | Egyenetlen tömítés vagy kopás | Instabil töltési feltételek |
| Hosszabb gyógyulási idő | Nem megfelelő áramlási jellemzők vagy kopás | Alacsonyabb termelékenység |
| Anyagszivárgás | Sérült tömítőfelületek | Anyagveszteség és nyomásveszteség |
| Hiányos töltés | Visszafolyás vagy nem megfelelő olvadékszabályozás | Rövid felvételek vagy hibák |
| Fekete foltok vagy szennyeződés | Felületi sérülés vagy leromlott anyagfelhalmozódás | Megjelenési hibák |
Fontos, hogy ne azonnal a csavarfejet hibáztassuk minden formázási problémáért. A hordó hőmérséklete, a csavarfordulatszám, az ellennyomás, az anyagnedvesség, a forma állapota, a befecskendezési sebesség és a gépvezérlési paraméterek is hasonló tüneteket produkálhatnak. A szisztematikus ellenőrzés ezért megbízhatóbb, mint az alkatrészek egyetlen tünet alapján történő cseréje.
Milyen anyagokat használnak a befecskendező csavarfejekhez?
Az anyagválasztás nagyban befolyásolja a befecskendező csavarfej élettartamát. A különböző polimerek különböző szintű kopást, korróziót, hőhatást és mechanikai igénybevételt hoznak létre.
Az általános mérnöki megközelítések közé tartozik a megfelelő hőkezeléssel ellátott ötvözött acélok, nitridált felületek, edzett alkatrészek vagy speciális kopásálló anyagok használata az igényes alkalmazásokhoz.
| Anyag/kezelés megközelítés | Tipikus előny | Potenciális alkalmazás |
|---|---|---|
| Ötvözött acél | Jó szilárdság és megmunkálhatóság | Általános fröccsöntés |
| Nitridált acél | Fokozott felületi keménység és kopásállóság | Normál és közepesen koptató anyagok |
| Edzett acél | Nagyobb ellenállás a mechanikai kopással szemben | Hosszú távú gyártás |
| Korrózióálló anyagok | Jobb ellenállás a korrozív polimerekkel szemben | PVC és kémiailag agresszív alkalmazások |
| Speciális kopásálló ötvözetek | Fokozott ellenállás az erős kopással szemben | Üveggel vagy ásványi anyagokkal töltött polimerek |
Az üvegszálat, ásványi töltőanyagokat, égésgátlókat vagy egyéb adalékokat tartalmazó anyagok felgyorsíthatják az alkatrészek kopását. Ilyen esetekben előfordulhat, hogy a szabványos csavarfej nem biztosítja a kívánt élettartamot.
Hogyan választhatják ki a gyártók a megfelelő befecskendező csavarfejet?
A befecskendező csavarfej kiválasztását a tényleges működési feltételekkel kell kezdeni, nem pedig egyszerűen a gép márkájával vagy a csavar átmérőjével.
A legfontosabb tényezők a következők:
- A gép specifikációi:Erősítse meg a csavar átmérőjét, a hordó méreteit, a csatlakozási méreteket és az előlapi összeszerelés követelményeit.
- Műanyag anyag:Határozza meg, hogy a polimer szabványos, műszaki minőségű, töltött, megerősített, korrozív vagy erősen koptató.
- Gyártási mennyiség:A nagy mennyiségű folyamatos fröccsöntés nagyobb követelményeket támaszt a kopásállóság és a méretstabilitás tekintetében.
- Befecskendezési nyomás:A nagyobb nyomású alkalmazásokhoz megfelelő mechanikai szilárdságú és méretpontos alkatrészekre van szükség.
- Hőmérséklet:A feldolgozási hőmérséklet befolyásolja a hőfeszültséget és az anyag viselkedését.
- Lövés mérete:A csavarfejnek meg kell felelnie a gép tényleges befecskendezési követelményeinek.
- Karbantartási előzmények:A korábbi kopási minták értékes információkkal szolgálhatnak a csere kiválasztásakor.
- Szükséges élettartam:Az alacsony költségű alkatrész nem feltétlenül gazdaságos, ha a gyakori csere termeléskiesést okoz.
Egy megbízható szállítónak képesnek kell lennie arra, hogy áttekintse a rajzokat, méreteket, gépinformációkat, anyagspecifikációkat és működési feltételeket, mielőtt egy alkatrészt ajánlana.
Mi okozza a befecskendező csavarfej kopását?
A kopás az egyik leggyakoribb oka a befecskendező csavarfej cseréjének. A kopás mértéke azonban jelentősen változhat az egyes alkalmazások között.
Anyagkopás
Az üveggel töltött műanyagok és ásványi anyagokkal töltött polimerek lényegesen koptatóbbak lehetnek, mint a hagyományos polipropilén vagy polietilén. A folyamatos feldolgozás fokozatosan károsíthatja a kritikus felületeket.
Korrózió
Egyes polimerek, adalékanyagok és feldolgozási körülmények korrozív környezetet hozhatnak létre. A korrózió befolyásolhatja a tömítőfelületeket és a méretpontosságot.
Túlzott hőmérséklet
Az ajánlott hőmérsékleti tartományon kívüli üzemeltetés felgyorsíthatja az anyagromlást, és növelheti a csavarszerelvény hőterhelését.
Nem megfelelő összeszerelés
A helytelen beszerelés, a nem megfelelő tisztítás, a sérült menetek vagy a helytelen meghúzás egyenetlen terhelést és az alkatrészek idő előtti károsodását okozhatja.
Elégtelen karbantartás
A lerakódások megzavarhatják az alkatrészek mozgását és tömítését. A rendszeres ellenőrzés különösen fontos a folyamatosan működő vagy csiszolóanyagokat feldolgozó gépeknél.
Hogyan lehet meghosszabbítani a befecskendező csavarfej élettartamát?
A megelőző karbantartás általában költséghatékonyabb, mint a termelést érintő súlyos kopás megvárása.
- Ütemezett időközönként ellenőrizze a csavarfejet és az ellenőrző gyűrű egységet.
- Mérje meg a kritikus méreteket ahelyett, hogy csak a szemrevételezésre hagyatkozna.
- A tervezett karbantartás során tisztítsa meg a polimer maradványokat.
- Ellenőrizze a tömítési felületeket, hogy nincs-e rajta horzsolás, lyukasztás vagy rendellenes kopás.
- Vizsgálja meg a meneteket és a csatlakozási területeket, hogy nem sérültek-e.
- Figyelje a befecskendezési nyomás és a lövés súlyának változásait.
- Jegyezze fel a helyreállítási időt és a formázási ciklus változásait.
- Különös figyelmet kell fordítani az üveggel töltött és egyéb csiszolóanyagokra.
- Alkotóelemek cseréjekor alkalmazza a megfelelő telepítési eljárásokat.
- Vezessen nyilvántartást az alkatrészek cseréjéről és az üzemeltetési feltételekről.
Az egyik leghasznosabb karbantartási mutató a formázási konzisztencia fokozatos változása. Ha a gép korábban stabil lövéssúlyokat állított elő, de egyre nagyobb eltéréseket mutat, akkor a csavart és a vissza nem térő szerelvényt be kell vonni az ellenőrzési folyamatba.
Befecskendező csavarfej tervezési szempontok alkalmazásonként
Nincs egyetlen csavarfej konfiguráció, amely ideális lenne minden fröccsöntési alkalmazáshoz. A gyártási követelmények jelentősen eltérhetnek.
| Alkalmazás | Fő kihívás | Fontos megfontolás |
|---|---|---|
| Áru műanyagok | Magas termelési mennyiség | Megbízható tömítés és gazdaságos élettartam |
| Műszaki műanyagok | Magasabb feldolgozási hőmérséklet | Hőstabilitás és méretpontosság |
| Üveggel töltött műanyagok | Magas kopás | Fokozott kopásállóság |
| PVC feldolgozás | Korrozív feldolgozási környezet | Megfelelő korrózióálló anyagok |
| Precíziós alkatrészek | Szigorú konzisztencia lövésről lövésre | Pontos méretek és stabil tömítés |
| Nagy volumenű gyártás | Hosszú folyamatos üzemidő | Tartósság és kiszámítható karbantartási intervallumok |
Ez az oka annak, hogy a tapasztalt alkatrészgyártók általában a teljes működési környezetet veszik figyelembe, ahelyett, hogy a csavarfejet elszigetelt cserealkatrészként kezelnék.
Befecskendező csavarfej hibaelhárítási útmutató
Ha a fröccsöntési minőség hirtelen megváltozik, a következő diagnosztikai szekvencia segíthet szűkíteni a problémát.
- Ellenőrizze a lövés súlyának változását.Hasonlítsa össze több egymást követő öntött alkatrészt.
- Tekintse át a befecskendezési nyomást.Keressen szokatlan nyomásváltozásokat egyébként stabil körülmények között.
- Ellenőrizze a helyreállítási viselkedést.A helyreállítási idő váratlan megnövekedése a lágyítási teljesítmény megváltozását jelezheti.
- Vizsgálja meg a vissza nem térő szerelvényt.Keressen kopást, horzsolást, deformációt vagy anyaglerakódást.
- Mérje meg a kritikus távolságokat.Ne hagyatkozzon kizárólag a szemrevételezésre.
- Az anyagi feltételek áttekintése.Ellenőrizze, hogy a gyanta vagy az adalékanyagok nem változtak-e a közelmúltban.
- Tekintse át a feldolgozási paramétereket.Erősítse meg a hőmérsékletet, a csavar sebességét, az ellennyomást és a befecskendezési beállításokat.
- Hasonlítsa össze a korábbi karbantartási rekordokat.A korábbi kopási minták ismétlődő problémákat fedhetnek fel.
Ha ugyanaz a probléma a folyamatparaméterek ellenőrzése után is fennáll, ajánlatos alaposan megvizsgálni a csavart, a hengert, a csavarfejet és az ellenőrzőgyűrű-szerelvényt.
Gyakran Ismételt Kérdések
Mi az a befecskendező csavarfej?
A fröccsöntő csavarfej a fröccsöntő csavaregység elülső része. Együttműködik az ellenőrző gyűrűvel és a kapcsolódó alkatrészekkel, hogy szabályozza az olvadt műanyag áramlását a lágyítási, befecskendezési és nyomástartási szakaszok során.
Miért kopik el az injekciós csavarfej?
A gyakori okok közé tartoznak a koptató műanyagok, üvegszálak, ásványi töltőanyagok, korrozív anyagok, magas hőmérséklet, nem megfelelő összeszerelés, elégtelen karbantartás és hosszú működési ciklusok.
Honnan tudhatom, hogy mikor kell cserélni egy befecskendező csavarfejet?
A figyelmeztető jelek közé tartozhat az instabil lövéssúly, a befecskendezési nyomás ingadozása, az anyag megnövekedett visszaáramlása, az inkonzisztens formázási minőség, a rendellenes regenerációs viselkedés, a látható felületi sérülések és az alkatrészek túlzott hézaga. A kopás igazolására, amikor csak lehetséges, méretmérést kell használni.
Testreszabható az injekciós csavarfej?
Igen. A csavarfejek a gépspecifikációk, rajzok, méretek, anyagszükségletek, feldolgozási feltételek és alkalmazási igények szerint gyárthatók. A testreszabás különösen akkor lehet hasznos, ha a szabványos csere nem biztosít megfelelő kopásállóságot vagy méretkompatibilitást.
Különböznek a csiszolóműanyagok csavarfejei?
Ezek eltérő anyagválasztást, hőkezelést, felületkezelést vagy tervezési szempontokat igényelhetnek. Az üveggel és ásványi anyagokkal töltött polimerek lényegesen nagyobb kopást okozhatnak, mint sok töltetlen műanyag.
A csavarfej befolyásolja a sörét állagát?
Igen. A csavarfej és a visszacsapó szerelvény befolyásolja, hogy az olvadt műanyag mennyire hatékonyan szabályozható az injektálás során. A túlzott szivárgás vagy kopás hozzájárulhat a sörétsúly ingadozásához és az inkonzisztens formázási feltételekhez.
Milyen gyakran kell ellenőrizni a befecskendező csavarfejet?
Nincs általános ellenőrzési intervallum, mert a kopás függ az anyagtól, a hőmérséklettől, a gyártási mennyiségtől, a gép kialakításától és az üzemi feltételektől. A nagy mennyiségű vagy koptató hatású alkalmazások általában gyakoribb ellenőrzést igényelnek.
Milyen információkat kell megadni a csere megrendelésekor?
A hasznos információk közé tartozik a gép modellje, a csavar átmérője, a csavar rajza, a csavarfej méretei, a műanyag, az adalékanyagok vagy a töltőanyagok, a feldolgozási hőmérséklet, a gyártási alkalmazás és minden ismert kopási probléma. A pontos műszaki információk megadása segít csökkenteni a kompatibilitási kockázatokat.
Végső gondolatok
Abefecskendező csavarfejviszonylag kompakt alkatrész lehet, de a fröccsöntési stabilitásra gyakorolt hatása jelentős. A csavarfej megfelelő kialakítása és karbantartása segíthet az olvadt műanyag szabályozásában, csökkenti a visszaáramlást, támogatja az egyenletes lövéssúlyt és javítja a teljes befecskendező rendszer megbízhatóságát.
Az instabil lövéstömeggel, nyomásingadozásokkal, idő előtti kopással vagy ismétlődő formázási hibákkal küzdő gyártók számára a csavarfej és az ellenőrzőgyűrű-szerelvény különös figyelmet érdemel. Ahelyett, hogy kizárólag megjelenés vagy ár alapján cserélnénk ki az alkatrészeket, jobb, ha együtt értékeljük a gép méreteit, polimer jellemzőit, feldolgozási körülményeit, kopási mintázatait és várható gyártási élettartamát.
ZHOUSHAN HAPPY PLASTICS MACHINERY CO., LTD.a műanyag gépalkatrészekre összpontosít, és műszaki támogatást tud nyújtani a megfelelő befecskendező csavarfejes megoldásokat kereső ügyfelek számára. Akár szabványos cserére, kopásálló megoldásra, akár konkrét rajzok és alkalmazási követelmények szerint gyártott alkatrészre van szüksége, a megfelelő konfiguráció kiválasztása segíthet csökkenteni a váratlan állásidőt és javítani a gyártás hosszú távú stabilitását.
Megbízható fröccsöntő csavarfejre van szüksége formázógépéhez? ÉrintkezésZHOUSHAN HAPPY PLASTICS MACHINERY CO., LTD. a gép modelljével, csavarméreteivel, anyaginformációival, rajzaival vagy alkalmazási követelményeivel. Csapatunk segíthet a megfelelő megoldás kiértékelésében, és professzionális segítséget nyújt az Ön fröccsöntési projektjéhez.
Kapcsolódó hírek
- Mi az a halogénmentes csavar, és miért számít a műanyagfeldolgozásban?
- Mitől lesz egy kúpos ikercsavar és henger megbízható az igényes műanyagextrudáláshoz?
- Hogyan választhatja ki a megfelelő csavart a Chen Hsong befecskendező géphez?
- Hogyan javítja a fröccsöntő csavaros henger a fröccsöntési teljesítményt?
- Hogyan javítja a befecskendező gépek bimetál csavarja a műanyagfeldolgozási teljesítményt?
- Hogyan javítja a Chen Hsong fröccsöntő gép hordója a fröccsöntési teljesítményt?
Hagyj üzenetet