Mitől lesz egy kúpos ikercsavar és henger megbízható az igényes műanyagextrudáláshoz?
A kúpos ikercsavar és hengerszámos műanyag extrudáló rendszer kritikus munkaeleme, különösen PVC csövek, profilok, lemezek, táblák, hablapok, WPC és más igényes alkalmazások esetében. Kúpos geometriája elősegíti a progresszív tömörítést, a szállítást, az olvadást és a keverést az extrudálási folyamat során. A megbízható gyártás azonban sokkal többen múlik, mint a csavar és a henger alapformájától. Az anyagválasztás, a csavar geometriája, a hordó felépítése, a feldolgozási összetétel, a hézag, a hőmérséklet-szabályozás és a karbantartás egyaránt befolyásolja a teljesítményt.
A gyártók számára az igazi kihívás gyakran nem a cserecsavar és a henger megtalálása, hanem egy olyan kombináció megtalálása, amely a tényleges gyártási körülmények között is stabil marad. A magas kalcium-karbonát tartalom, a koptató adalékok, az újrahasznosított anyagok, a korrozív vegyületek, a túlzott nyomaték és a gép helytelen beállítása felgyorsíthatják a kopást és csökkenthetik a teljesítményt. Ez az útmutató elmagyarázza azokat a főbb tényezőket, amelyeket a vásárlóknak figyelembe kell venniük a kúpos ikercsavar és henger értékelése során, valamint azt, hogy a megfelelő specifikáció hogyan segítheti a gyártás konzisztenciájának és a berendezés élettartamának javítását.
Tartalomjegyzék
- Mi az a kúpos ikercsavar és hordó?
- Hogyan támogatja a kúpos szerkezet az extrudálást?
- Hol használják a kúpos ikercsavaros és hordórendszereket?
- Milyen gyártási problémákat oldhat meg a megfelelő csavar és hordó?
- Milyen anyagok és felületkezelések számítanak?
- Hogyan befolyásolja a kopás az extrudálási teljesítményt?
- Hogyan kell a vásárlóknak megadniuk egy kúpos ikercsavart és hengert?
- Hogyan hosszabbítható meg az élettartam?
- Vevői ellenőrzőlista
- Gyakran Ismételt Kérdések
- Következtetés
1. Mi az a kúpos ikercsavar és hordó?
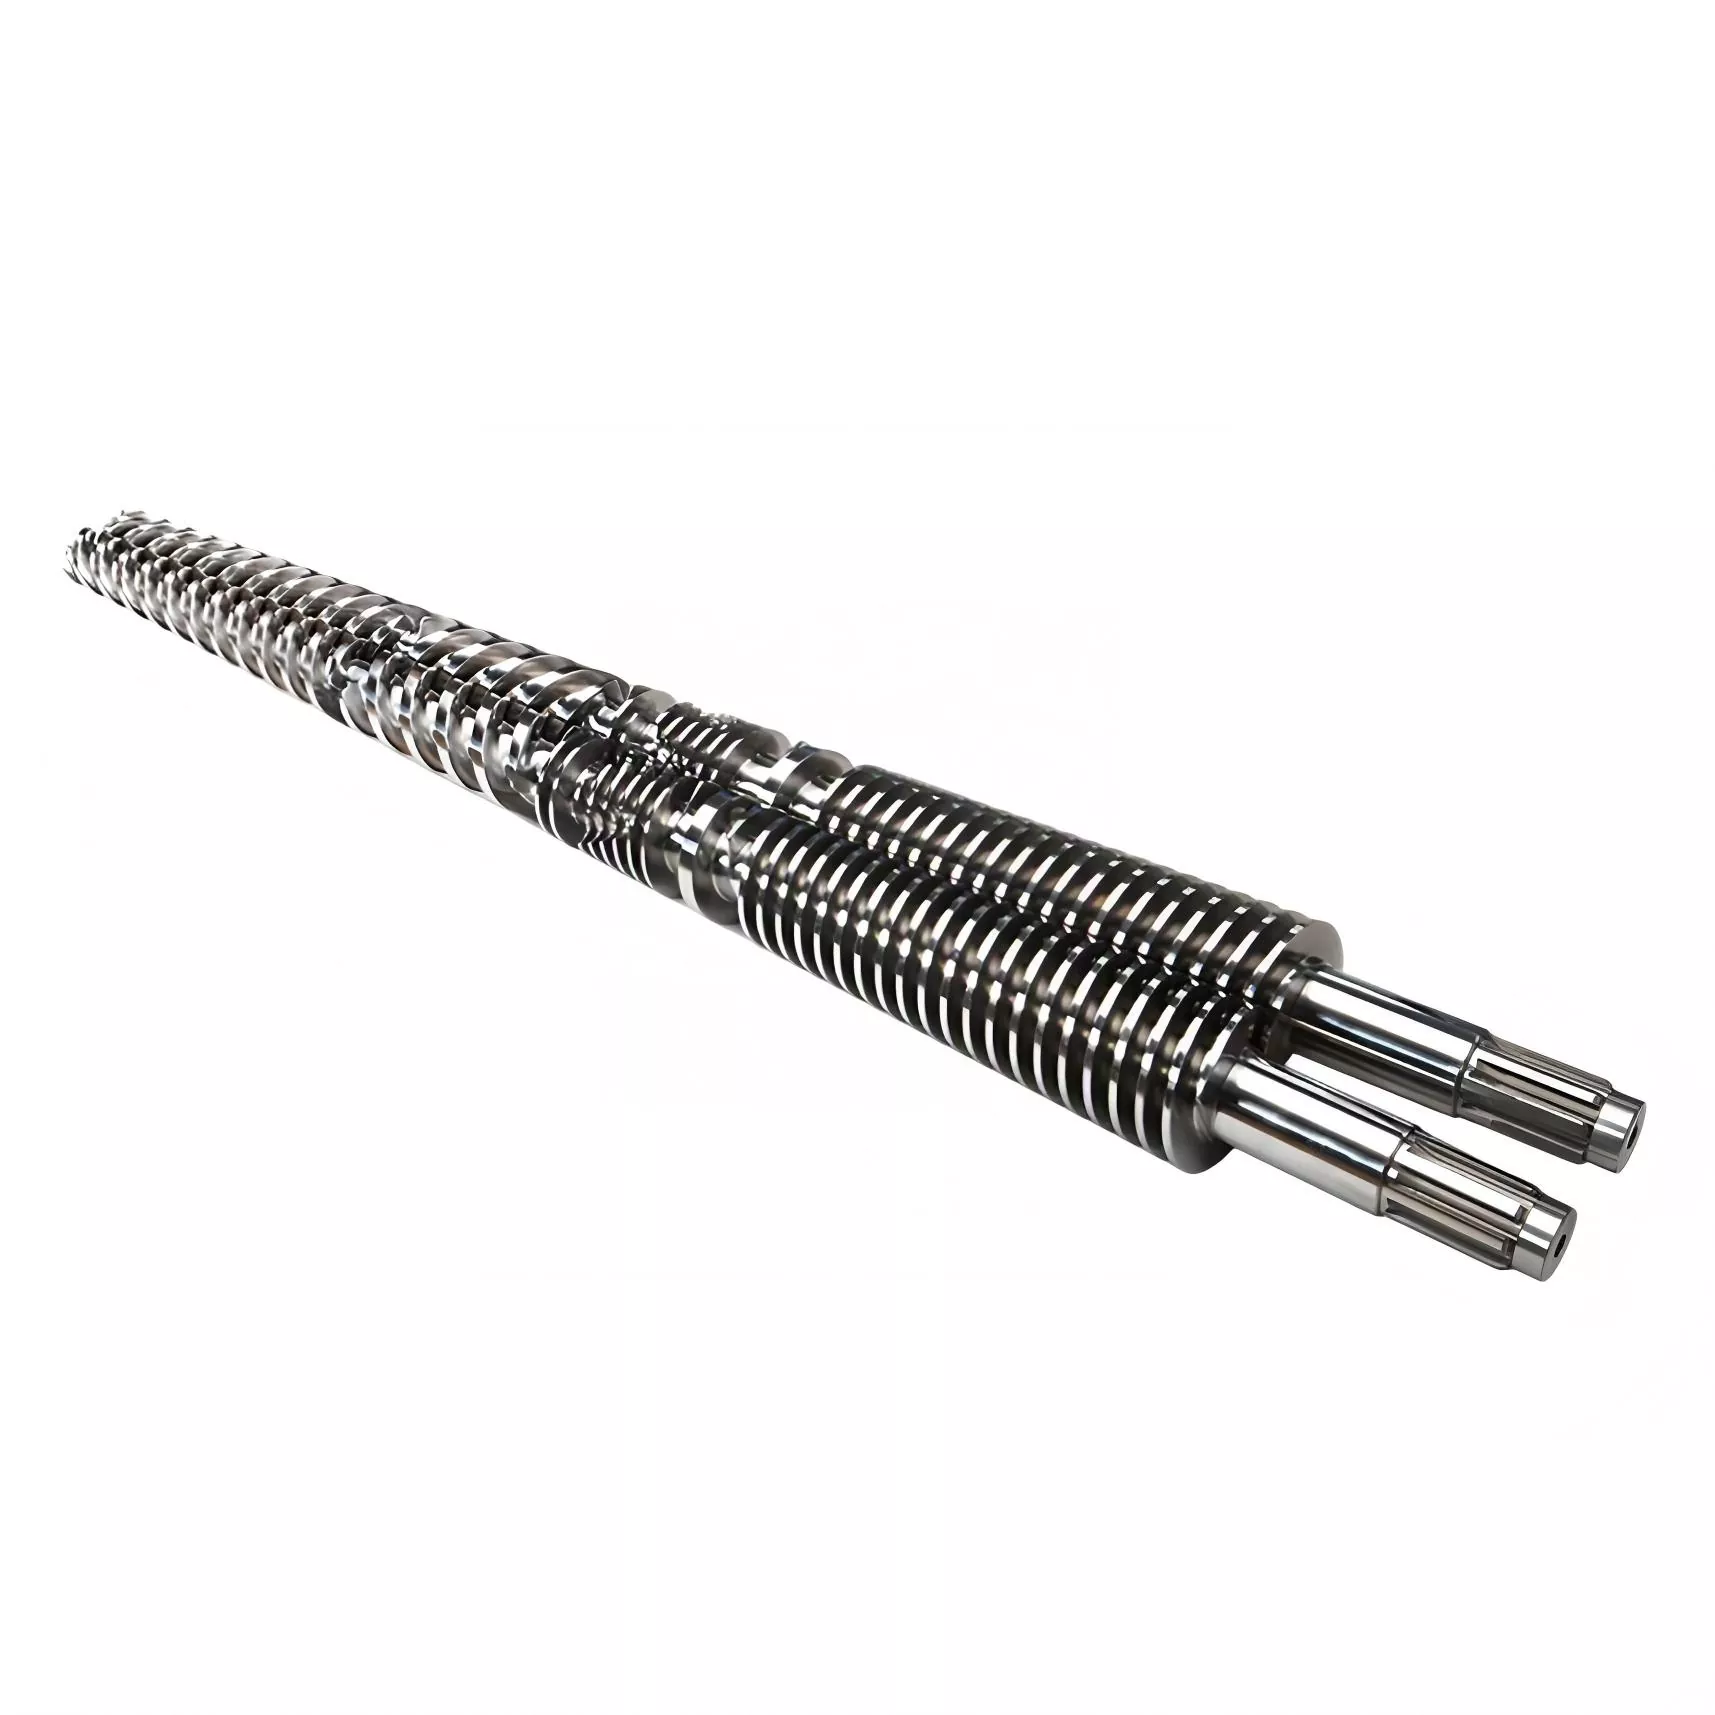
A kúpos ikercsavar és a henger két kúpos csavarból áll, amelyek egy hozzáillő kúpos henger belsejében működnek. Ellentétben a párhuzamos ikercsigás rendszerrel, ahol a csavar átmérője viszonylag állandó marad, a kúpos alakzat átmérője fokozatosan változik a feldolgozási irány mentén.
A nagyobb betáplálási szakasz helyet biztosít az anyagfelvételnek, míg a fokozatosan kisebb alsó szakasz hozzájárul a tömörítéshez és a lágyításhoz. A két csavar együtt továbbítja, összenyomja, összekeveri és megolvasztja az anyagot, mielőtt az elérné a szerszámot.
Ez a konfiguráció különösen a PVC-feldolgozáshoz kapcsolódik, mivel a merev PVC ellenőrzött olvasztási és lágyítási feltételeket igényel. Az ipari beszállítók általában kúpos ikercsavaros hordókat írnak elő PVC-csövekhez, profilokhoz, lemezekhez, hablapokhoz, pelletekhez és kapcsolódó termékekhez.
Kulcsfontosságú pont: A csavart és a hengert egy működő rendszernek kell tekinteni. A csavargeometriának, a hordó furatának, a hézagnak, az anyagösszetételnek és a gépkörülményeknek együtt kell működniük, nem pedig egymástól függetlenül.
2. Hogyan támogatja a kúpos szerkezet az extrudálást?
A kúpos geometria folyamatosan változó feldolgozási környezetet hoz létre. Ahogy az anyag előrehalad, a rendelkezésre álló térfogat megváltozik, és a polimer növekvő mechanikai kölcsönhatást tapasztal. Ez hozzájárul a tömörítéshez, olvasztáshoz és homogenizáláshoz.
Az ikercsavaros konfiguráció több érintkezési felületet is létrehoz a polimer, a csavarok és a henger között. Ha a geometria megfelelően illeszkedik a készítményhez, ez a kölcsönhatás elősegítheti az egyenletes lágyulást, miközben fenntartja az anyag szabályozott mozgását.
Táplálás Nyersanyagot fogad és szállít a feldolgozó zónába.
Tömörítés A progresszív geometria növeli az anyag tömörödését a feldolgozás során.
Plasztifikálás A mechanikai energia és a szabályozott hordófűtés segít a készítmény homogén olvadékká alakításában.
Kisülés A stabil olvadéknyomás és az egyenletes anyagállapot biztosítják a konzisztens szerszámkibocsátást.
Mivel minden alkalmazásnak más a összetétele és a teljesítményigénye, a csavargeometriát nem szabad egyszerűen a külső átmérő egyeztetésével kiválasztani. Az anyag, a töltőanyag betöltése, a termék típusa, a gép modellje és a tényleges működési feltételek egyaránt befolyásolják a megfelelő konfigurációt.
3. Hol használják a kúpos ikercsavar- és hordórendszereket?
A kúpos ikercsavaros rendszerek széles körben kapcsolódnak a PVC-hez és más profilorientált extrudálási folyamatokhoz. A gyakori alkalmazások a következők:
- PVC csövek és szerelvények
- PVC nyílászáró profilok
- PVC lemezek és táblák
- PVC hab táblák
- WPC profilok és táblák
- SPC és kapcsolódó padlóburkolatok
- PVC pelletizálás és kompaundálás
- Egyéb egyedi extrudálási termékek
A különböző beszállítók kúpos ikercsavaros hordókat kínálnak cső-, profil-, lemez-, karton- és WPC-gyártáshoz, míg a specifikációk jelentősen eltérhetnek a gép kialakításától és összetételétől függően.
| Alkalmazás | Tipikus anyag | Fő feldolgozási konszern |
|---|---|---|
| PVC cső | PVC / PVC-U | Stabil lágyítás és kimenet |
| PVC profil | Merev PVC | Olvadék egyenletessége és méretstabilitása |
| WPC termékek | PVC/PE + fa vagy ásványi töltőanyagok | Kopás- és hőszabályozás |
| Hab tábla | PVC alapú készítmény | Plasztifikáló és szabályozott olvadási állapot |
4. Milyen gyártási problémákat tud megoldani a megfelelő csavar és hordó?
Az extrudáló ügyfelek általában nem vásárolnak csavart és hengert egyszerűen azért, mert egy alkatrész elérte elméleti élettartama végét. Gyakrabban gyártási probléma áll a csereigény mögött.
Probléma: A kimenet fokozatosan csökken.
A lehetséges okok közé tartozik a megnövekedett hézag a csavartól a hordóig, a repülési felületek kopása, az összetétel megváltozása vagy az instabil etetés.
Probléma: A lágyítás következetlenné válik.
Előfordulhat, hogy a csavar geometriája, kompressziós profilja, hőmérséklet-eloszlása és kopási állapota már nem biztosítja a kívánt feldolgozási környezetet.
Probléma: A termék minősége ingadozik.
Az egyenetlen olvadás vagy instabil nyomás hozzájárulhat a méretváltozásokhoz, felületi hibákhoz és inkonzisztens termékjellemzőkhöz.
Probléma: A karbantartás gyakoribbá válik.
A készítményhez rosszul illeszkedő anyag vagy felületkezelés felgyorsíthatja a kopást, különösen akkor, ha koptató töltőanyagokat használnak.
A csere tehát inkább a működési problémát oldja meg, ahelyett, hogy egyszerűen megismételné egy régi alkatrész méreteit. A legjobb specifikáció az, amelyik megfelel a tényleges anyagnak, a gyártási célnak és a gépi környezetnek.
5. Milyen anyagok és felületkezelések számítanak?
A csavar- és hordókohászat közvetlen hatással van a tartósságra. A gyakori opciók közé tartoznak a nitridált acélok, az edzett ötvözött acélok és a bimetál szerkezetek. Erősen koptató vagy korrozív alkalmazások esetén a gyártók fontolóra vehetik a speciális ötvözetek vagy edzett bélések használatát.
A nyilvánosan elérhető ipari specifikációk példákat mutatnak be olyan anyagok használatára, mint a 38CrMoAlA, SCM440 és más ötvözött acélok, nitridálással, krómkezeléssel vagy bimetál szerkezettel az alkalmazástól függően.
| Építés | Potenciális előny | Tipikus megfontolás |
|---|---|---|
| Nitridált acél | Jó felületi keménység és praktikus költség | Az erősen koptató hatású készítmények esetében korszerűsítésre lehet szükség |
| Bimetall hordó | Fokozott ellenállás nehéz körülmények között | Magasabb kezdeti gyártási költség |
| Edzett ötvözet szerkezet | Alkalmas az erősebb kopásállóságot igénylő alkalmazásokhoz | Az anyagot a feldolgozási környezethez kell igazítani |
| Cserélhető kopásvédő bélés | Leegyszerűsítheti a kopóalkatrészek jövőbeli cseréjét | Kompatibilis hordókonstrukciót és pontos telepítést igényel |
A helyes választás inkább a készítménytől függ, nem pedig az anyag nevétől. A kalcium-karbonát, üvegszál, talkum, újrahasznosított vegyületek és más kemény töltőanyagok növelhetik a koptató terhelést. A korrozív feldolgozási körülmények eltérő kopási mechanizmust hozhatnak létre.
6. Hogyan befolyásolja a kopás az extrudálási teljesítményt?
A kopás az egyik legfontosabb oka az extrudálási teljesítmény csökkenésének. A csavarszárnyak és a henger felülete közötti hézagot egy új rendszerben gondosan szabályozzák. Ahogy a kopás növeli ezt a hézagot, több anyag áramolhat visszafelé a repülési csúcsok körül, ahelyett, hogy hatékonyan mozogna a szerszám felé.
Az eredmény fokozatosan jelentkezhet: alacsonyabb teljesítmény azonos csavarfordulatszám mellett, nagyobb energiaigény, megnövekedett olvadékhőmérséklet, instabil nyomás vagy inkonzisztens termékminőség. Az erős kopás megváltoztathatja a rendszer tervezett kompressziós és lágyító viselkedését is.
Gyakori kopásforrások
- Csiszoló hatású ásványi töltőanyagok
- Üvegszál vagy más kemény megerősítés
- Magas töltőanyag-terhelés
- Szennyező anyagokat tartalmazó újrahasznosított anyag
- Nem megfelelő hézag a csavartól a hengerig
- Eltérés vagy túlzott oldalterhelés
- Nem megfelelő hőmérséklet-szabályozás
- Túlterhelés vagy idegen anyag bejutása az extruderbe
Fontos, hogy a kopás nem mindig egyenletes a teljes kúpos profil mentén. A különböző szakaszok eltérő mechanikai és kémiai feltételeket tapasztalhatnak, ezért az ellenőrzésnek a teljes munkaterületet kell értékelnie, nem pedig egyetlen mérési pontra hagyatkozni.
7. Hogyan kell a vevőknek megadniuk egy kúpos ikercsavart és hordót?
Az egyik leggyakoribb vásárlási hiba, hogy csak gépmodellt vagy csavarátmérőt küldenek a gyártónak. Ezek az információk hasznosak, de nem biztos, hogy elegendőek a megfelelő terv meghatározásához.
A megbízhatóbb műszaki vizsgálatnak a következő információkat kell tartalmaznia:
- Extruder gyártója és gépmodellje:Ez létrehozza az alapvető mechanikai burkot.
- Csavar és hordó méretei:Ha rendelkezésre áll, tüntesse fel az átmérőt, a hosszt, a kúposságot és a vonatkozó rajzokat.
- Feldolgozott anyag:Adja meg a PVC, WPC, SPC vagy más készítményt.
- Kitöltő tartalom:Adott esetben adja meg a kalcium-karbonát vagy más töltőanyag százalékos arányát.
- Tervszerű termelés:Adja meg a szükséges termelési sebességet kg/h-ban.
- Csavar sebessége:A tényleges üzemi fordulatszám segít meghatározni a feldolgozási feltételeket.
- Hőmérséklet profil:A jelenlegi hordó- és olvadékhőmérséklet működési korlátokat fedhet fel.
- Jelenlegi viselési állapot:Fényképek, mérések vagy gyártási tünetek segíthetnek a meglévő probléma diagnosztizálásában.
- Termék típusa:Cső, profil, lemez, deszka, padlóburkolat vagy más késztermék.
- Szükséges élettartam:Ez segít meghatározni, hogy a szabványos vagy a fokozott kopásvédelem megfelelő-e.
| Információ | Miért számít |
|---|---|
| Gép modell | Megerősíti a mechanikai kompatibilitást |
| Anyagösszetétel | Meghatározza a feldolgozási és kopási követelményeket |
| Töltőanyag százalék | Segít meghatározni a kopásállósági követelményeket |
| Kimeneti követelmény | Befolyásolja a csavar geometriáját és a feldolgozási kapacitást |
| Viseléstörténet | Segít azonosítani az ismétlődő meghibásodási mechanizmusokat |
A testreszabott csavar- és hordógyártásra szakosodott gyártók általában rajzokat, mintákat, méreteket, gépinformációkat és anyagfeldolgozási feltételeket kérnek a terv megerősítése előtt.
8. Hogyan hosszabbítható meg az élettartam?
Még a jól megmunkált kúpos ikercsavar és henger is idő előtt elkophat, ha a működési feltételeket rosszul szabályozzák. A karbantartást ezért az alkatrészellenőrzést a folyamatkezeléssel kell kombinálni.
1. Monitor kimenet
Rögzítse a termelési sebességet állandó csavarsebesség és összetételi feltételek mellett.
2. Ellenőrizze a nyomatékot
A váratlan nyomatékváltozások formulázási, adagolási vagy mechanikai problémákat jelezhetnek.
3. Vizsgálja meg a kopást
Rendszeresen mérje meg a kritikus területeket ahelyett, hogy a súlyos kimeneti veszteségre várna.
4. Szabályozó hőmérséklet
A stabil hőmérséklet-szabályozás csökkenti a szükségtelen hőfeszültséget és a feldolgozási instabilitást.
5. Kerülje el a szennyeződést
Az idegen fém vagy a túl kemény szennyeződések hirtelen mechanikai sérülést okozhatnak.
6. Tartsa fenn az igazítást
A helyes összeszerelés és beállítás segít megelőzni a helyi érintkezést és a rendellenes kopást.
A rendszeres ellenőrzés különösen fontos koptató töltőanyagot tartalmazó készítmények feldolgozásakor. A megelőző méréssel még azelőtt azonosíthatók a hézag változásai, mielőtt azok komoly termelési problémává válnának.
9. Vevői ellenőrzőlista
Kúpos ikercsavar és henger rendelése előtt ellenőrizze a következőket:
- ☐ A gép gyártója és a pontos modell megerősítve
- ☐ A csavar és a henger méretei ellenőrizve
- ☐ Anyagösszetétel biztosított
- ☐ A töltőanyag tartalma és a koptató összetevők azonosítva
- ☐ A célteljesítmény és az üzemi fordulatszám megadva
- ☐ A meglévő kopásminta dokumentálva
- ☐ Megbeszéltük a szükséges kopásállóságot
- ☐ Lehetőség szerint rendelkezésre áll rajz, minta vagy mért méret
10. Gyakran Ismételt Kérdések
Milyen anyagokat dolgoznak meg általában kúpos ikercsavarral és hengerrel?
A kúpos ikercsavaros rendszerek különösen elterjedtek a PVC feldolgozásban, beleértve a PVC csöveket, profilokat, lemezeket, hablapokat és kapcsolódó termékeket. WPC-hez, SPC-hez és más készítményekhez is használhatók, ha a csavar geometriája és anyagai megfelelően illeszkednek az alkalmazáshoz.
Mi okozza a korai kopást?
A koptató töltőanyagok, a nagy töltőanyag-terhelés, a korrozív feldolgozási körülmények, a szennyeződés, a túlzott nyomaték, a helytelen hézag, a rossz beállítás és az instabil működési feltételek egyaránt hozzájárulhatnak a felgyorsult kopáshoz.
Mindig szükséges a bimetál hordó?
Nem feltétlenül. A megfelelő konstrukció az összetételtől, a töltőanyag-tartalomtól, a gyártási körülményektől és a várható élettartamtól függ. A szabványos nitridált konstrukció alkalmas lehet bizonyos alkalmazásokhoz, míg az erősen koptató hatású készítmények kopásállóbb megoldásokat is indokolhatnak.
Hogyan rendelhetek cserekúpos ikercsavart és hengert?
Kezdje az extruder modelljével, a csavar- és hordóméretekkel, az anyagösszetétellel, a töltőanyag-százalékkal, a célteljesítménnyel és az aktuális működési feltételekkel. Rajzok, minták, fényképek és kopásmérések pontosabbá tehetik a műszaki megerősítést.
Testreszabható a csavar és a henger?
Igen. A személyre szabott gyártás a gépspecifikációk, rajzok, minták, anyagösszetétel és alkalmazási követelmények alapján történhet. A testreszabás különösen akkor hasznos, ha az ügyfél szokatlan töltőanyagszintekkel, meghatározott kimeneti célokkal vagy visszatérő kopási problémákkal küzd.
Milyen jelek utalnak arra, hogy a csavart és a hengert ellenőrizni kell?
Jellemző jelei közé tartozik a teljesítménycsökkenés azonos csavarfordulatszám mellett, az instabil nyomás, a megnövekedett olvadékhőmérséklet, a nagyobb nyomaték, az inkonzisztens lágyítás, a látható termékhibák és a karbantartás során felfedezett rendellenes kopásnyomok.
11. Következtetés
A kúpos ikercsavar és henger több, mint egy pár cserealkatrész. Az extrudáló rendszer központi része, amely közvetlenül befolyásolja az anyagszállítást, a tömörítést, a lágyítást, a keverést, a nyomásstabilitást és a gyártási konzisztenciát.
A vásárlók számára a legfontosabb döntés nem egyszerűen a legalacsonyabb vételár kiválasztása. A specifikációnak tükröznie kell a tényleges anyagösszetételt, a töltőanyag-tartalmat, a gép modelljét, a kimeneti célt, az üzemi feltételeket és a várható élettartamot. A megfelelően összeillesztett csavar és henger segíthet csökkenteni a váratlan állásidőt, fenntartani a stabil termelést és szabályozni a hosszú távú karbantartási költségeket.
ZHOUSHAN HAPPY PLASTICS MACHINERY CO., LTD. a műanyag gépalkatrészekre összpontosít, és felszerelésük és gyártási követelményeik alapján támogatja az ügyfeleket, akik kúpos ikercsavaros és hengeres megoldásokat keresnek. Pontos gépinformációk, rajzok, minták és feldolgozási adatok megadásával a vásárlók hatékonyabbá tehetik a műszaki értékelést, és az extrudálási alkalmazásukhoz jobban illeszkedő megoldást kaphatnak.
Kúpos ikercsavar és hordó megoldásra van szüksége?
Függetlenül attól, hogy cserealkatrészre, kopásálló konfigurációra vagy testreszabott csavarra és hengerre van szüksége PVC, WPC vagy más extrudálási alkalmazásokhoz, a gép modelljére, méreteire és anyagára vonatkozó információk felgyorsíthatják a műszaki értékelést.
Vegye fel velünk a kapcsolatothogy megbeszélje az extrudálási igényeitZHOUSHAN HAPPY PLASTICS MACHINERY CO., LTD.és találjon egy kúpos ikercsavart és hengeres konfigurációt, amely megfelel az Ön gyártási körülményeinek.
Előző :
-
Kapcsolódó hírek
- Hogyan választhatja ki a megfelelő csavart a Chen Hsong befecskendező géphez?
- Hogyan javítja a fröccsöntő csavarfej a lágyítási teljesítményt a fröccsöntés során?
- Hogyan javítja a fröccsöntő csavaros henger a fröccsöntési teljesítményt?
- Hogyan javítja a befecskendező gépek bimetál csavarja a műanyagfeldolgozási teljesítményt?
- Hogyan javítja a Chen Hsong fröccsöntő gép hordója a fröccsöntési teljesítményt?
- Mitől elengedhetetlen a YIZUMI befecskendezőgép hordója a jobb műanyaggyártási teljesítményhez?
Hagyj üzenetet