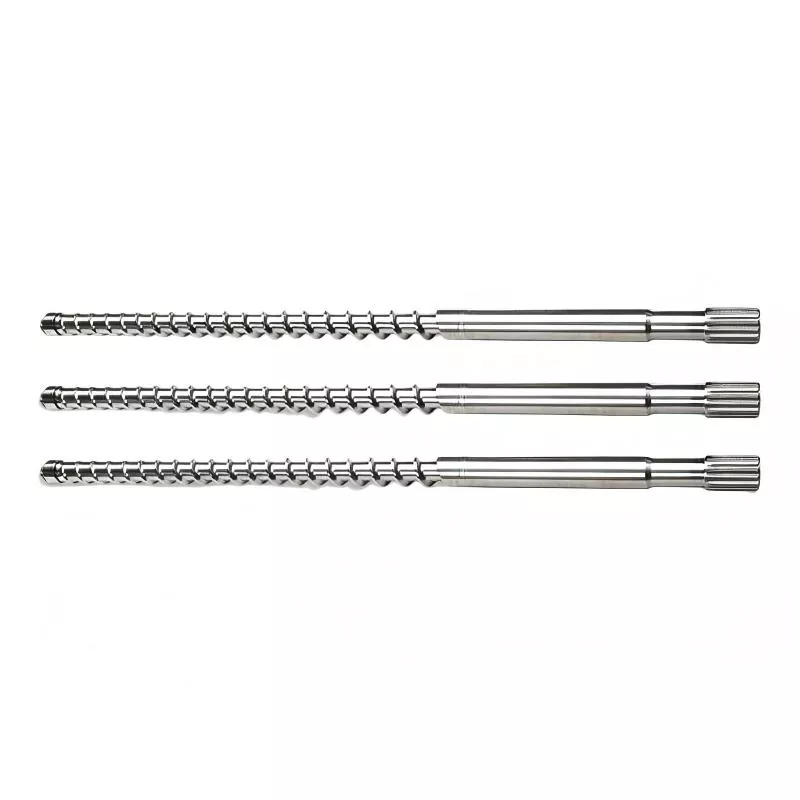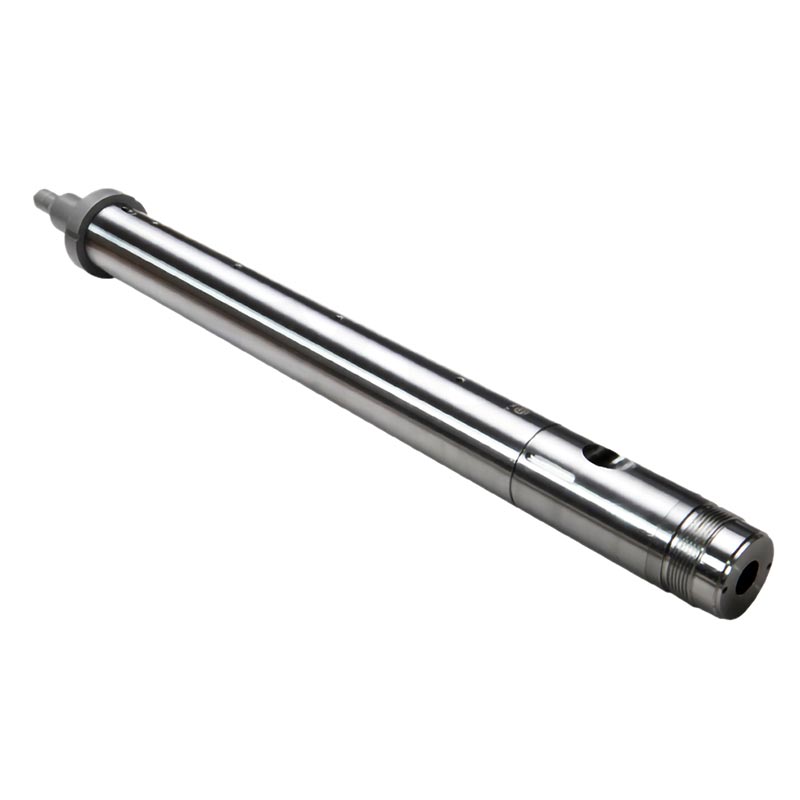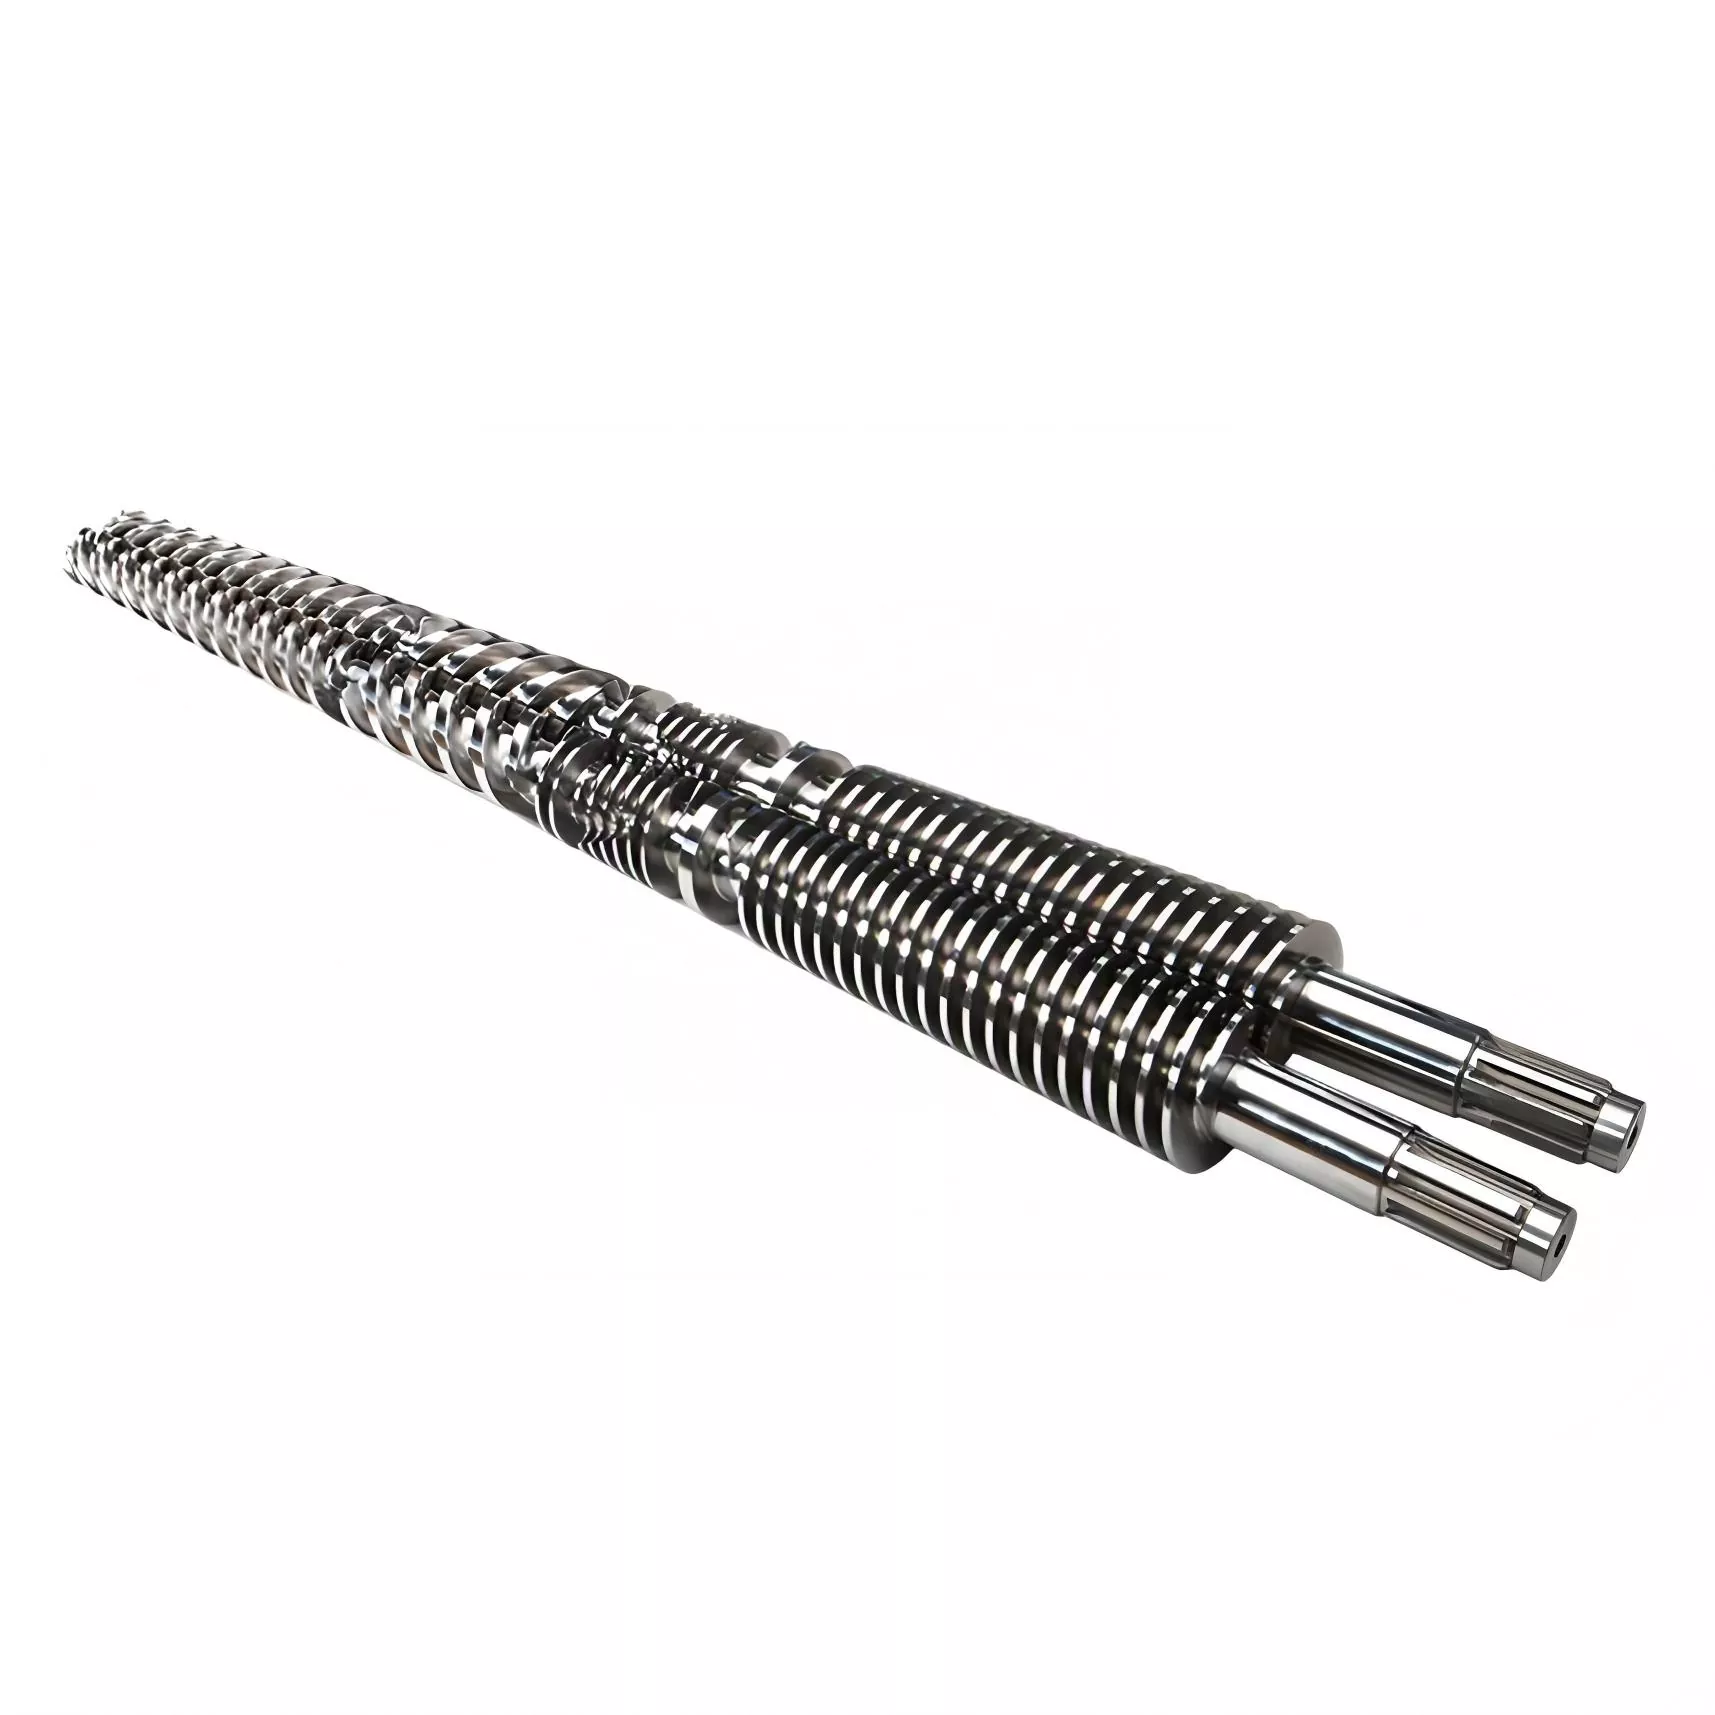
Kúpos ikercsavar és hordó
Biztos lehet benne, hogy a HAPPY PLASTICS gyárból vásárolja meg a kúpos ikercsavar és hordó készletet, amely közvetlenül elkerülheti a túlzott anyagnyírást és a légtelenítési hibákat. Egyedi kúpos, együtt forgó ikercsavaros szerelvényeink egyenletes összenyomást tesznek lehetővé a teljes olvadási szakaszon keresztül, így 26%-kal csökkentik a selejtezési arányt magas töltőanyagtartalmú merev PVC-keverékek előállítása során.
A kúpos ikercsavar és hordó professzionális kínai gyártójától való beszerzés lehetővé teszi, hogy a PVC-profil gyártósorok stabil olvadékállapotot tartsanak fenn magas extrudálási nyomás mellett. A HAPPY PLASTICS speciális többtengelyes CNC kúpos marógépeket és kiforrott centrifugális bimetál öntési technológiát alkalmaz a nagy teherbírású ikercsavar és hordó szerelvények gyártásához. A termékek alkalmazkodnak a magas kalcium-karbonát töltéshez és a PVC bomlásából eredő erős hidrogén-klorid korrózióhoz, folyamatos működés közbeni helyi nyomatéklökések nélkül.
A kúpos lágyítás alapelve
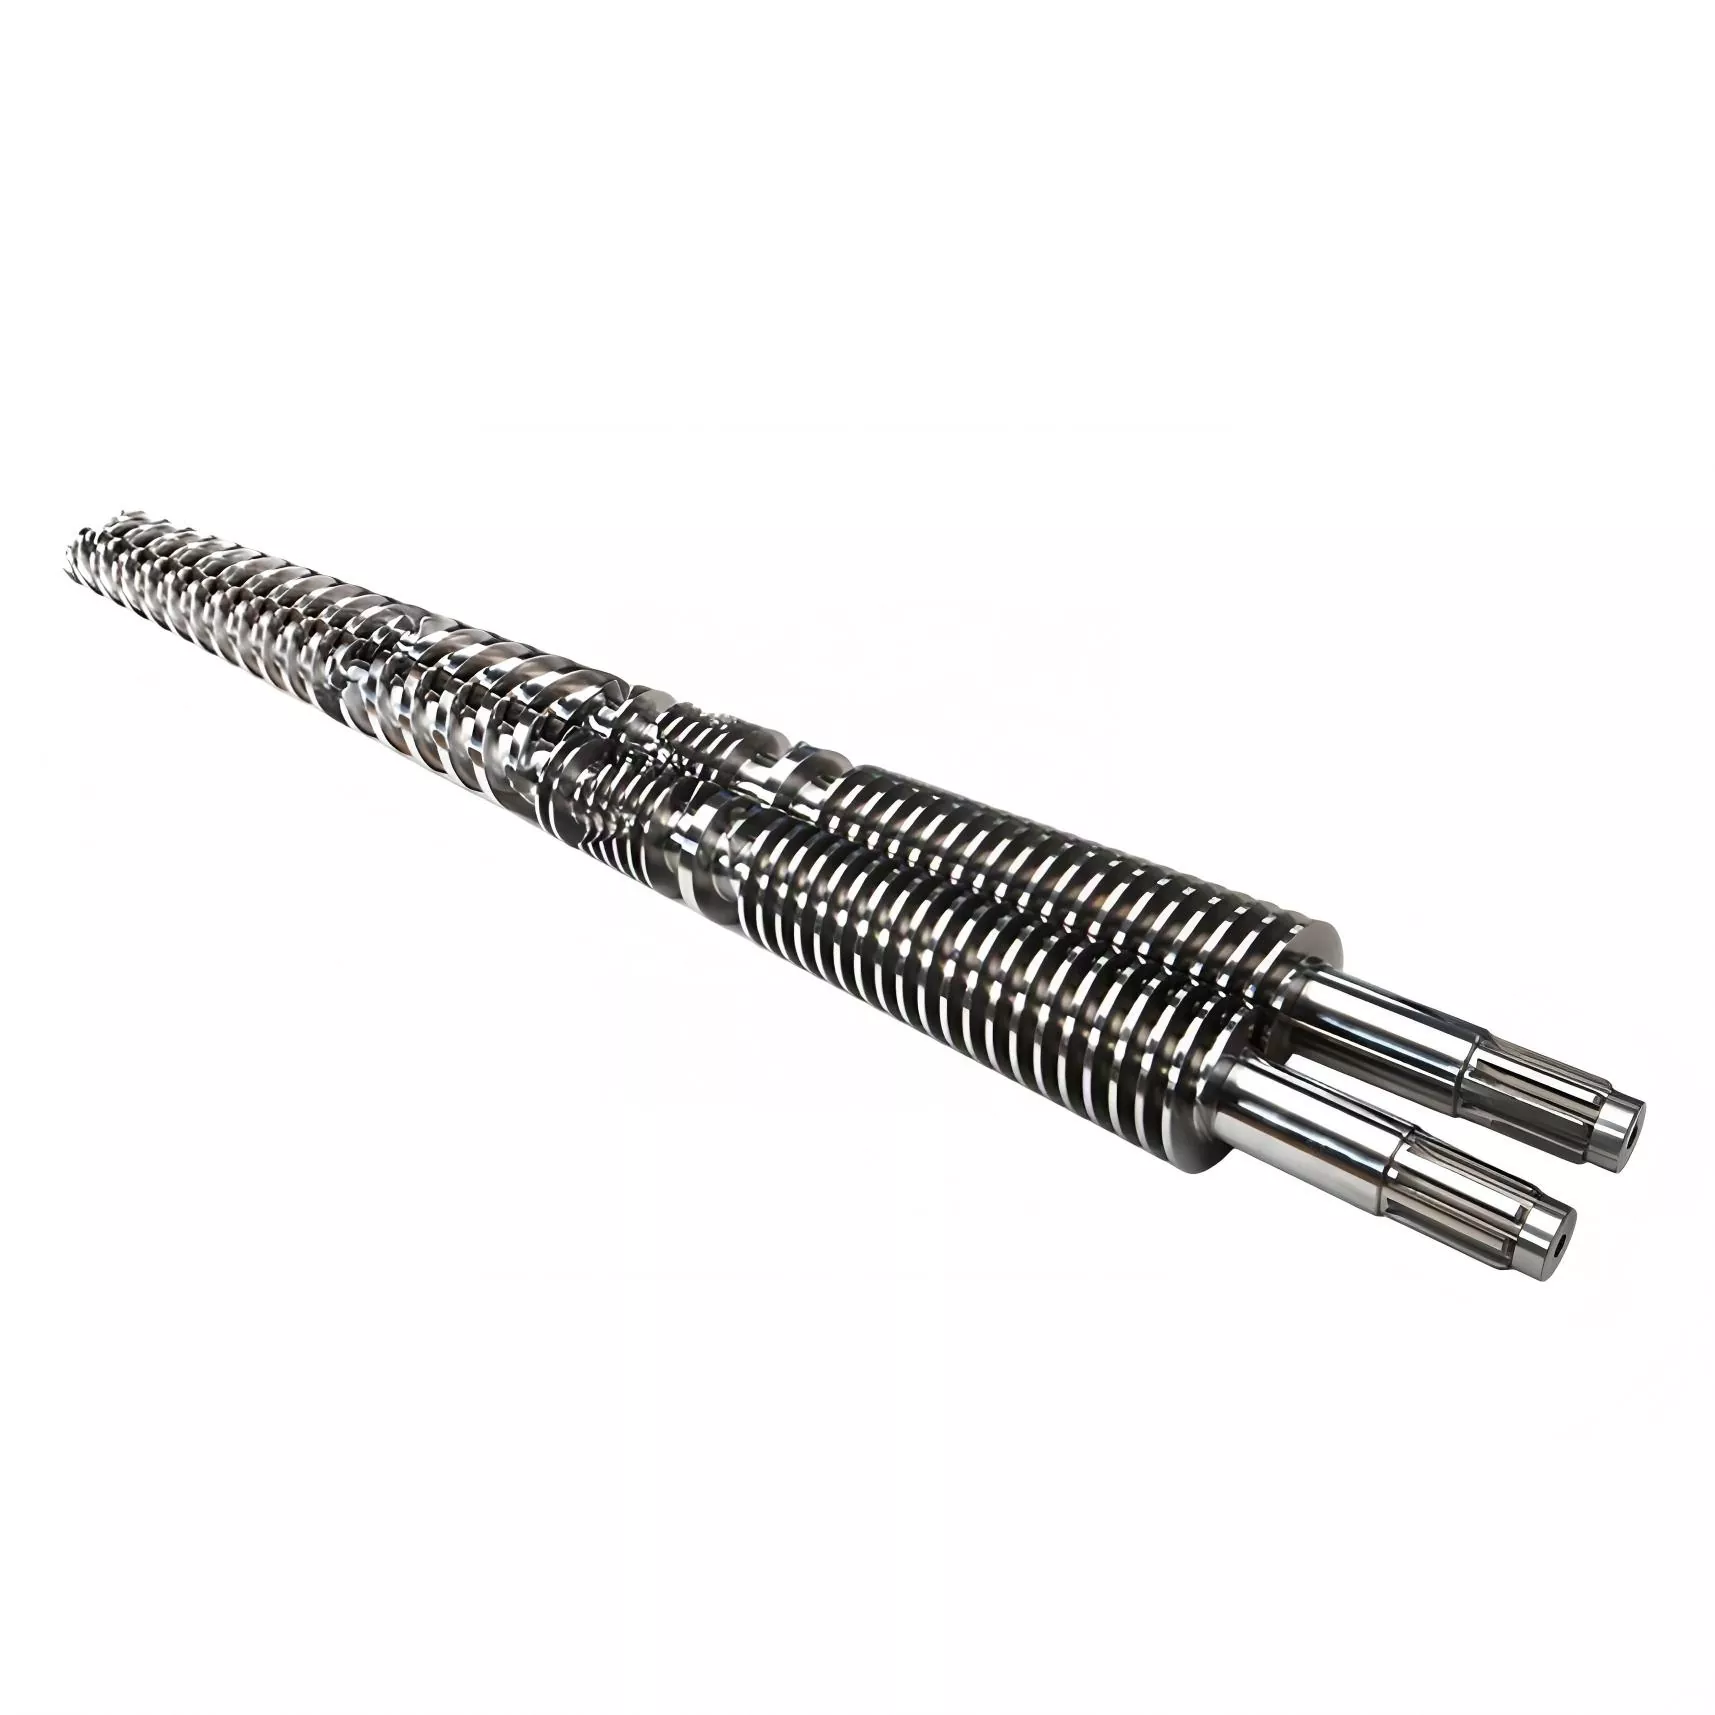
A Conical Twin Screw and Barrel egy speciális olvadékszállító berendezés, amelyet nagy mennyiségű ásványi töltőanyagot tartalmazó hőérzékeny porkészítményekhez alakítottak ki. A párhuzamos ikercsavaroktól eltérően a hálós kettős csavarok változtatható átmérőjű gradiens kialakítást alkalmaznak: az adagolóvégnek nagy a külső átmérője, a nyomósűrítő vége pedig fokozatosan zsugorodik, és keskeny, nagynyomású adagolószakaszt képez.
Ez az egyedülálló kúpos szerkezet lehetővé teszi a PVC száraz keverékpor és a WPC fa-műanyag kompozit anyagok közvetlen betáplálását a nagy térfogatú adagoló zónába. Ahogy az anyagok haladnak a csigacsatorna mentén, a folyamatosan csökkentett áramlási térfogat automatikusan befejezi a tömörítést, a vákuumgáztalanítást és az egyenletes lágyítást, stabil és állandó olvadéknyomást adva a profil- vagy csőextrudáló szerszámokhoz.
4 lépésből álló egyedi K+F gyártási folyamat
Az univerzális rögzített kúpos szögek könnyen helyi túlnyomást és anyagperzselést okoznak. A HAPPY PLASTICS minden kúpos ikercsavar és hordókészlet teljes repülési profilját testreszabja az ügyfelek tényleges gyártási képletei szerint, az alábbiak szerint szabványosított mérnöki folyamattal:
[1. Reológiai teljesítményteszt] ➔ [2. Többtengelyes CNC kúpos menetmarás] ➔ [3. Automatikus PTA plazmaötvözet felületkezelés] ➔ [4. Teljes átfolyású csatorna tükör polírozás]
1. Reológiai teljesítményteszt:A mérnökök kiszámítják az optimális kompressziós arányt a kalcium-karbonát hozzáadási aránya és a termék falvastagsága alapján.
2. Többtengelyes CNC kúpos menetmarás:Speciális CNC kúpos menet-feldolgozó berendezés biztosítja a konzisztens illeszkedési tűréseket a kúpos csavar betáplálási végétől a nyomóvégéig.
3. Automatikus PTA plazmaötvözet burkolat:A plazma transzfer ívhegesztés nagy keménységű nikkel alapú vagy volfrám-karbid ötvözetet von be a csavaros szárnyak tetejére és a nagynyomású kopófelületekre.
4. Teljes átfolyású csatornás tükörpolírozás:A teljes csavar belső csatorna hibátlan tükörbevonattal rendelkezik Ra ≤ 0,15 μm felületi érdesség mellett, hogy kiküszöbölje az anyag visszatartását és megkönnyítse az olvadék sima formázását.
Az alkalmazás esetének tényleges adatai
Testreszabott kúpos ikercsavaros berendezéseink stabilan működnek az európai, dél-amerikai és délkelet-ázsiai gyártósorokon. A következő valós termelési adatokat hosszú távú, globális szövetkezeti keverékgyártóink szolgáltatják:
• Merev PVC ablakprofil gyár (Törökország):Modell 80/156, formula 25 phr kalcium-karbonáttal. A közönséges, teljesen nitridált csavarhenger mindössze 7 hónap után meghibásodott, súlyos repülési kopás miatt. A HAPPY PLASTICS bimetál kúpos ikercsavarra és hengerre való cserét követően az egység több mint 22 hónapig folyamatosan működött olvadéknyomás-csillapítás nélkül.
• WPC üreges deszkázat extrudáló sor (Vietnam):Modell 65/132, 60% faliszt PE kompozit alapanyaggal keverve. Az egyénileg optimalizált csavarrepülési mélység kiküszöböli a régóta fennálló olvadék túlmelegedési hibákat, 11%-kal csökkenti az energiafogyasztást és növeli a teljes extrudálási teljesítményt.
Iparági összehasonlító előnyök
Az olcsó általános kúpos ikercsavaros tartozékok vásárlása könnyen vezethet a PVC korai sárgulásához, a csavarok beszorulásához és a gyakori leállásokhoz. Exkluzív szerkezeti kialakításunk a kúpos ikercsavarhoz és hengerhez nyilvánvaló előnyökkel jár a szokásos standard termékekkel szemben:
1. Teljes oldalsó ötvözet burkolat:A hagyományos gyártók csak ötvözetet hegesztenek a csavaros szárnyak tetejére. A HAPPY PLASTICS kopásálló bimetál ötvözetet von be a teljes szárny tetején és a tolóoldalon, hogy stabil szállítási hatékonyságot biztosítson a hosszú távú gyártáshoz.
2. Hőtágulási puffer átmeneti réteg:Az ötvözet burkolat alatt gradiens kohászati átmeneti réteg van fenntartva, elkerülve a felületi réteg repedését és leválását, amelyet a berendezés hidegindítása során a gyors hőmérséklet-emelkedés okoz.
3. Precíziós öntisztító illesztési távolság:Szigorú megmunkálási tűrések egymásba illeszkedő öntisztító menetprofilt képeznek a teljes kúpos szakaszon, automatikusan lekaparva a maradék pangó anyagot, hogy megakadályozzák a PVC elszenesedését és a fekete folthibákat.
GYIK
K: Miért jelennek meg mindig sötét fekete foltok az átlátszó és világos színű PVC profilokon a gyártás során?
V: A fekete foltok a PVC anyagok hosszú távú stagnálásából és termikus karbonizációjából származnak. A durva csavarfelületek vagy savkorrodált mikrogödrök felfogják a PVC-port, amely túlmelegszik, és az olvadékáramban leválik. A teljes csatornás tükörpolírozással és nikkel alapú bimetál belső béléssel ellátott kúpos ikercsavarunkra váltva teljesen kiküszöböli az anyagvisszatartási holtzónákat.
K: Hogyan befolyásolja a magas kalcium-karbonát töltés a kúpos csavaroldalak élettartamát?
V: A nagy mennyiségű ásványi töltőanyag a PVC-olvadékot csiszoló iszapgá alakítja, amely gyorsan elhasználja a szokásos nitridált acélfelületeket. Ha a képletben szereplő kalcium-karbonát-tartalom meghaladja a 20 phr-t, a szabványos csavarok néhány hónapon belül elveszítik a megfelelő hézagot. A nagy töltési arányú gyártósoroknak testre szabott, volfrám-karbid ötvözet mátrixszal megerősített kúpos ikercsavart és hordót kell alkalmazniuk, hogy ellenálljanak a hosszú távú koptató súrlódásnak.
K: Nincsenek eredeti extruder rajzaink vagy CAD-fájljaink, gyára elvégezheti-e a reverse engineering testreszabását?
V: Igen. Csak az extruder márkáját, a modell specifikációját (például 55/110) és a gyártási évet kell megadnia a berendezés adattábláján. Adatbázisunk lefedi a legtöbb hazai és külföldi kúpos ikercsigás extruder szerkezeti paramétereit. Módosított, nem szabványos berendezések esetén részletes, lépésről lépésre szóló mérési útmutatót küldünk Önnek a kulcs spline és kúp méreteinek rögzítéséhez, majd a hivatalos gyártás előtt 3D CAD rajzokat készít a megerősítéshez.
Hot Tags: Kúpos ikercsavar és hordó gyártó, kúpos ikercsavaros hordó szállítója, ikercsavaros hordó nagykereskedelme
Kérdés küldése
Elérhetőségei
-
Cím
No. 217, Qiaoxing East Road, Dafeng, Jintang Town, Dinghai District, Zhoushan City, Zhejiang tartomány, Kína
-
Tel
-
A fröccsöntő gép hordójával, fröccsöntőgép csavarjával, extruder sebességváltójával vagy árlistájával kapcsolatos kérdéseivel kapcsolatban kérjük, hagyja nekünk e-mail-címét, és 24 órán belül felvesszük Önnel a kapcsolatot.