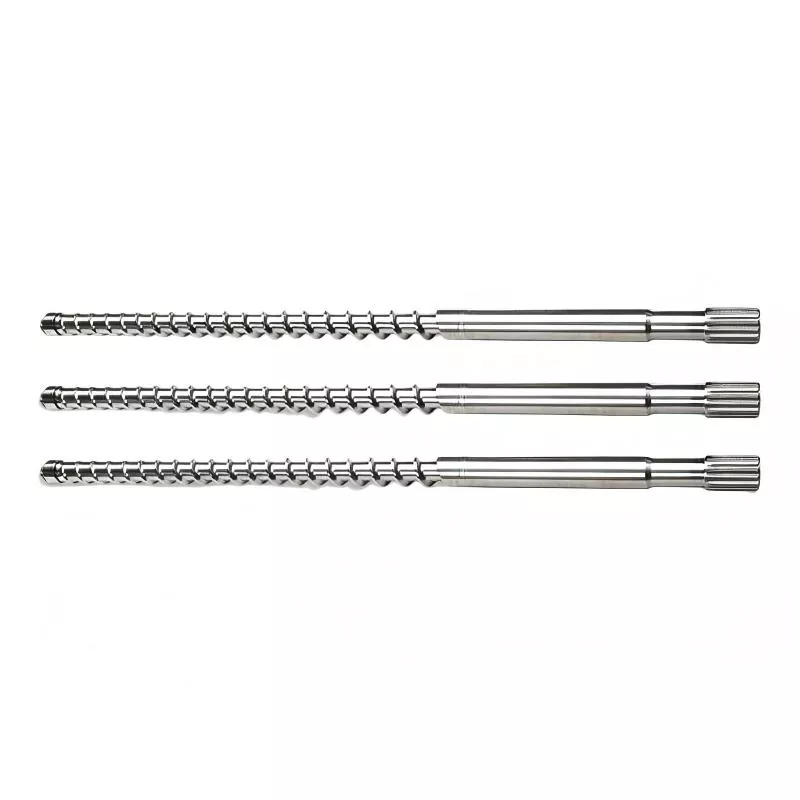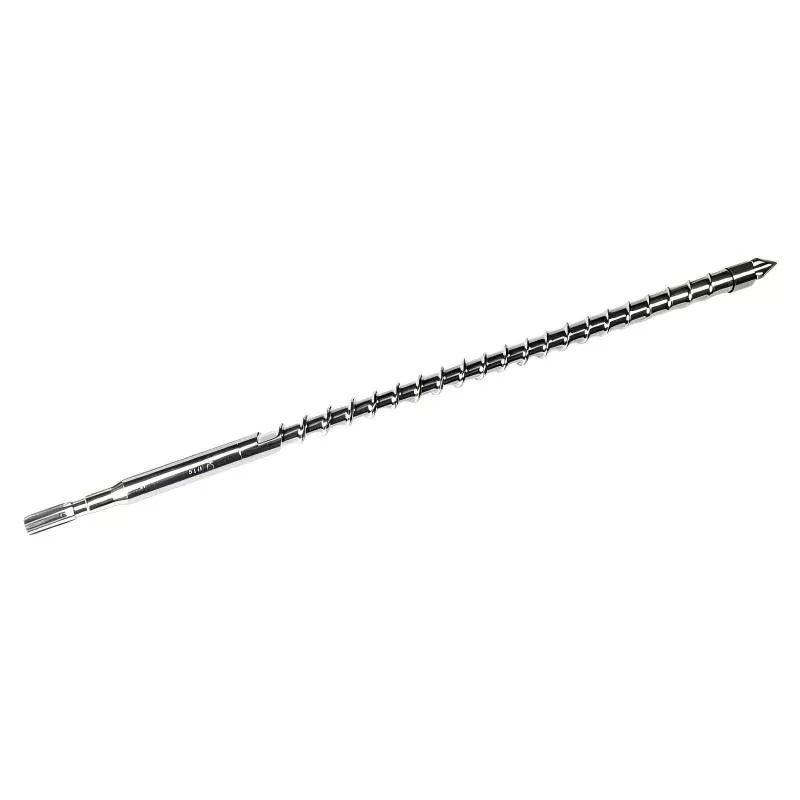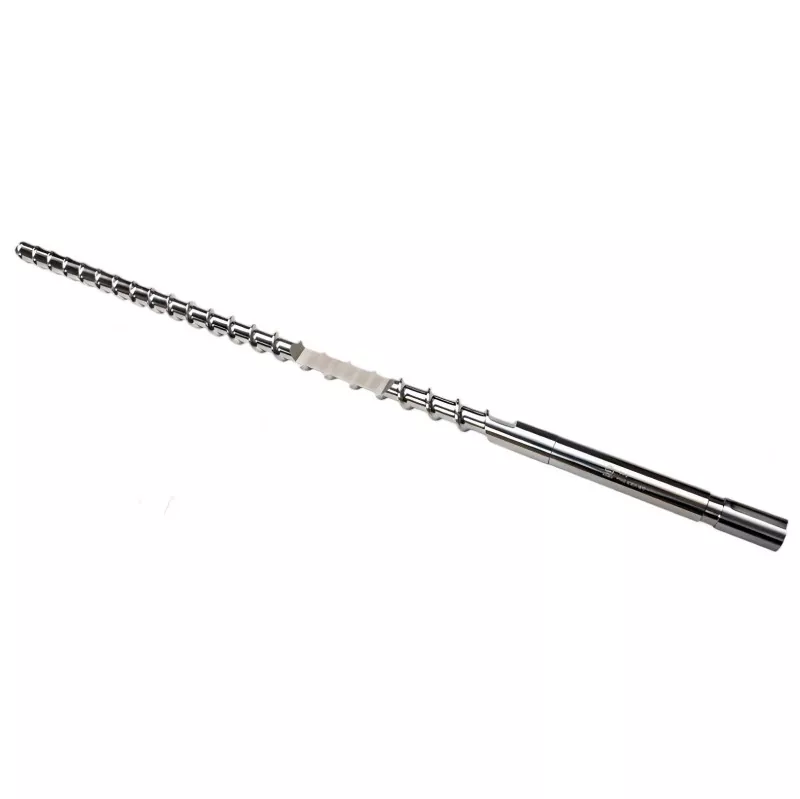
Befecskendező gépek Bimetall csavar
A műanyaggyártók világszerte úgy döntenek, hogy a HAPPY PLASTICS Factory-tól vásárolnak befecskendező gépeket, bimetál csavarokat, hogy teljes mértékben megvédjék a berendezést a súlyos kopástól. Ötvözetre borított csavarjaink integrált kohászati kötőréteget képeznek, amely elkerüli az ötvözet leválását és stabil olvadéknyomást tart fenn, így 65%-kal csökkenti a csavarcsere gyakoriságát.
Együttműködés a HAPPY PLASTICS-szal, az Injection Machines Bimetallic Screw professzionális kínai gyártójával, lehetővé teszi a gyártósorok számára, hogy gyors méretveszteség nélkül dolgozzanak fel magas töltőanyagot tartalmazó durva anyagokat. Speciális centrifugális öntést és plazmaíves felületkezelést alkalmazunk a nagy szilárdságú acél alap 2,0 mm vastag kopásálló ötvözetréteggel való bevonására, amely alaposan kiküszöböli az üvegszál kopása és a gyanták által kibocsátott korrozív illékony gázok által okozott felületi lyukakat.
Műszaki adatok és az ötvözet összetétele
A hosszú távú, nagy terhelésű gyártás során a stabil méretpontosság fenntartása érdekében a HAPPY PLASTICS Injection Machines Bimetallic Screw testreszabott ötvözetrétegekkel van felszerelve, amelyek különböző kopás- és korrózióforrásokat céloznak meg:
• Alapfelület:Nagy szakítószilárdságú 38CrMoAlA szerkezeti ötvözött acél, vákuum-hőkezeléssel kezelve, hogy garantálja a mag szívósságát és a nagy nyomatékú torziós deformációval szembeni ellenállást.
• A osztályú vasalapú ötvözet bevonat:Keménység HRC 58–62, magas króm- és bórtartalom. Kifejezetten 15–30%-os üvegszál erősítésű gyantákhoz, például PA66-hoz és PBT-hez fejlesztették ki, hogy ellenálljanak a koptató súrlódásnak.
• AAA osztályú nikkel alapú ötvözet bevonat:Keménység HRC 60–65, volfrám-karbid részecskékkel töltve. Alkalmas nagy mennyiségű újrahasznosított anyagok öntésére és korrozív gyantákra, beleértve a halogénmentes égésgátló műanyagokat is.
• Megmunkálási pontosság:Többtengelyes CNC köszörüléssel feldolgozva, a teljes hosszúságú tengely teljes egyenessége 0,02 mm alatt van szabályozva.
Nyersanyag szerint megfelelő bimetál ötvözet minőség
A hagyományos általános csere bimetál csavarok könnyen szenvednek az ötvözetréteg leválásától. Testreszabott befecskendező gépek A fő gyantaösszetételhez igazított bimetál csavar biztosítja a hosszú távú stabil termelést:
Üvegszálas kopás ellen (PA+GF, PP+GF)
A szabványos csavarok esetében a kemény üvegszálak folyamatosan kaparják a csavar repülési felületét, kiszélesítik a csavar és a henger közötti megfelelő hézagot, és kiváltják az olvadék visszaáramlását. Volfrám-karbiddal megerősített bimetál rétegünk szilárd kopásgátlóként működik, megtartja a szabványos hézagot, és elkerüli az olvadék elcsúszását több millió fröccsöntési ciklus során.
Ellenáll a PVC és égésgátlók savkorróziójának
A PVC vagy égésgátló adalékok feldolgozása korrozív hidrogén-kloridot és hidrogén-bromid gázt termel, ami lyukas korróziót okoz a közönséges acélfelületeken. Nikkel-kobalt ötvözet bevonatunk sűrű passzivációs védőfóliát képez, amely megakadályozza a kémiai oxidációt, megszüntetve a felületi gödröket, ahol a maradék gyanta stagnál és fekete foltokká karbonizálódik.
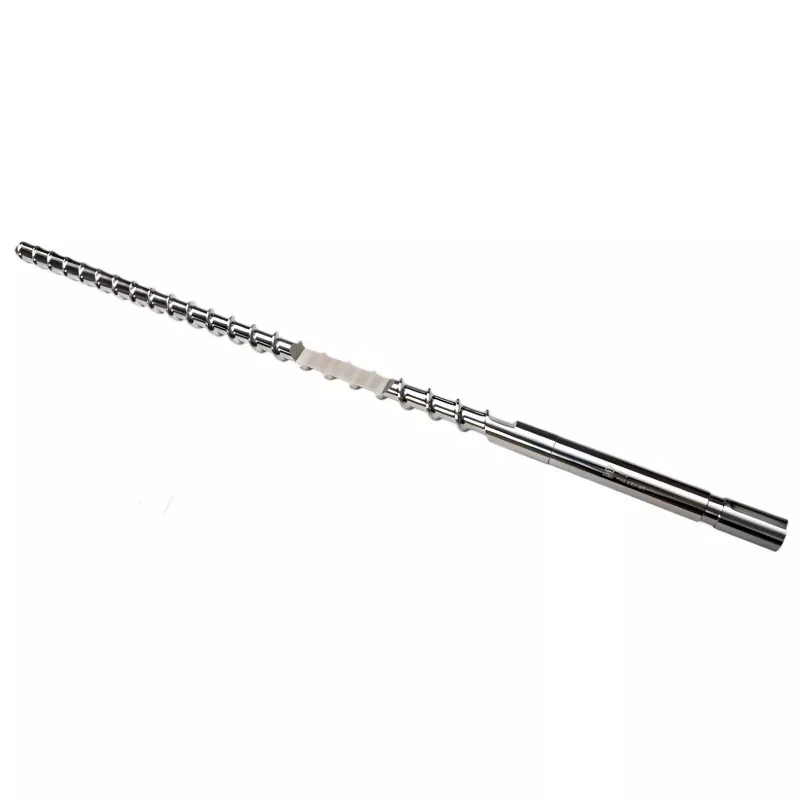
Megelőző karbantartási útmutató az ötvözetek élettartamának meghosszabbításához
Kövesse a szabványos működési szabályokat, hogy maximalizálja a testreszabott befecskendezőgépek bimetálcsavarjainak élettartamát:
• Teljes hőelnyelés:Ne indítsa el azonnal a csavar forgását, miután a henger elérte a beállított hőmérsékletet. Tartson állandó hőmérsékletet további 20 percig, hogy teljesen megolvadjon a szilárd maradék műanyag, és megakadályozza, hogy a kemény pellet a bimetál réteghez csapódjon, és apró repedéseket képezzen.
• Öblítés leállítás előtt:Ha leállítja a korrozív műszaki műanyagok gyártását, lehűlés előtt öblítse át a hordót töltetlen stabil HDPE-vel, hogy eltávolítsa a maradék korrozív illékony anyagokat.
• Forgási sebesség korlátozás:Csökkentse a csavar lineáris felületi sebességét magas töltőanyagtartalmú anyagok feldolgozásakor. A csökkentett fordulatszám csökkenti a helyi súrlódási hőt, javítja a bimetál réteg hőelvezetését és megakadályozza a műanyag alapanyagok hődegradációját.
Viselési ítélet és csereszabvány
A fröccsöntő műhelyek a következő gyártási rendellenes adatok alapján tudják eldönteni, hogy a fröccsöntőgép bimetálcsavarja átdolgozásra vagy cserére szorul:
|
Ellenőrzési tétel |
Normál megengedett tartomány |
Csere kritikus érték |
Megfelelő megoldás és hatás |
|
Repülési radiális kopási távolság |
0,04-0,07 mm |
≥0,18 mm |
Cserélje ki a csavart, hogy megoldja a hosszabb lágyulási időt |
|
Az adagolási idő ingadozása |
A standard ciklus ±5%-án belül |
≥25%-os növekedés |
Ellenőrizze újra a csavarprofilt az olvadék visszaáramlásának elkerülése érdekében |
|
A termék felületi hibái |
Nincs fekete foltos szennyeződés |
Folyamatos fekete foltok jelennek meg |
Távolítsa el a csavart, és ellenőrizze a repülési felület lyukak sérüléseit |
Műszaki GYIK
K: A korábbi bimetál csavarötvözet rétegünk erősen letört a lángálló PC rövid távú gyártása után. mi az oka?
V: Az ötvözet hámlása és letöredezése általában az ötvözetbevonat és az alapacél közötti nem megfelelő hőtágulási együttható, vagy a túlzottan törékeny felületi réteg okozza, amely nem képes ellenállni a hősokknak. A HAPPY PLASTICS fejlett plazmafelszínezési technológiát alkalmaz, hogy gradiens kohászati átmeneti zónát képezzen a hordozó és az ötvözet között. Az integrált szerkezet a gyors hőmérséklet-változások során egyenletesen tágul, repedés vagy letöredezés nélkül.
K: Testreszabhatja a túlméretezett bimetál csavarokat, hogy illeszkedjenek a kopott, kopott hordókhoz?
V: Igen. Ha a befecskendező hordó csak belül kopott repedés nélkül, meg tudjuk mérni a tényleges belső átmérőjét, és személyre szabhatjuk az Injection Machines bimetallic csavarjának külső átmérőjét, hogy visszaállítsuk a szabványos radiális illeszkedési hézagot és a normál kompressziós hatást, megtakarítva a teljes hordószerelvény cseréjének magas költségeit.
K: Milyen tisztítási módszerrel lehet elkerülni a bimetál ötvözet felületének megkarcolását a csavar szétszerelésekor?
V: Keményacél reszelők, vésők és oxigén-acetilén lánggal való égetése tilos a megszilárdult műanyagmaradványok eltávolítására. A helyi magas hőmérséklet tönkreteszi az ötvözetréteg hőkezelési szerkezetét. Tisztítsa meg a csavart forrón rézhuzalhálóval, sárgaréz kaparóval vagy speciális szerves tisztítószerekkel, hogy a maradék műanyagot biztonságosan feloldja anélkül, hogy megkarcolná az ötvözet felületét.
Hot Tags: fröccsöntő gépek bimetál csavar, bimetál fröccscsavar, fröccsöntő csavar gyártó
Kérdés küldése
Elérhetőségei
-
Cím
No. 217, Qiaoxing East Road, Dafeng, Jintang Town, Dinghai District, Zhoushan City, Zhejiang tartomány, Kína
-
Tel
-
A fröccsöntő gép hordójával, fröccsöntőgép csavarjával, extruder sebességváltójával vagy árlistájával kapcsolatos kérdéseivel kapcsolatban kérjük, hagyja nekünk e-mail-címét, és 24 órán belül felvesszük Önnel a kapcsolatot.