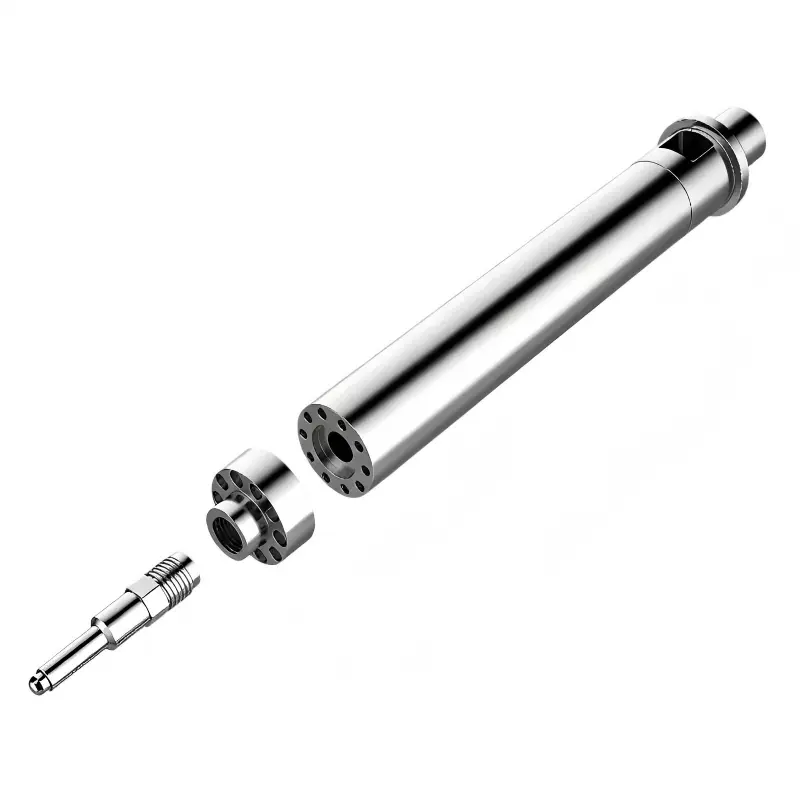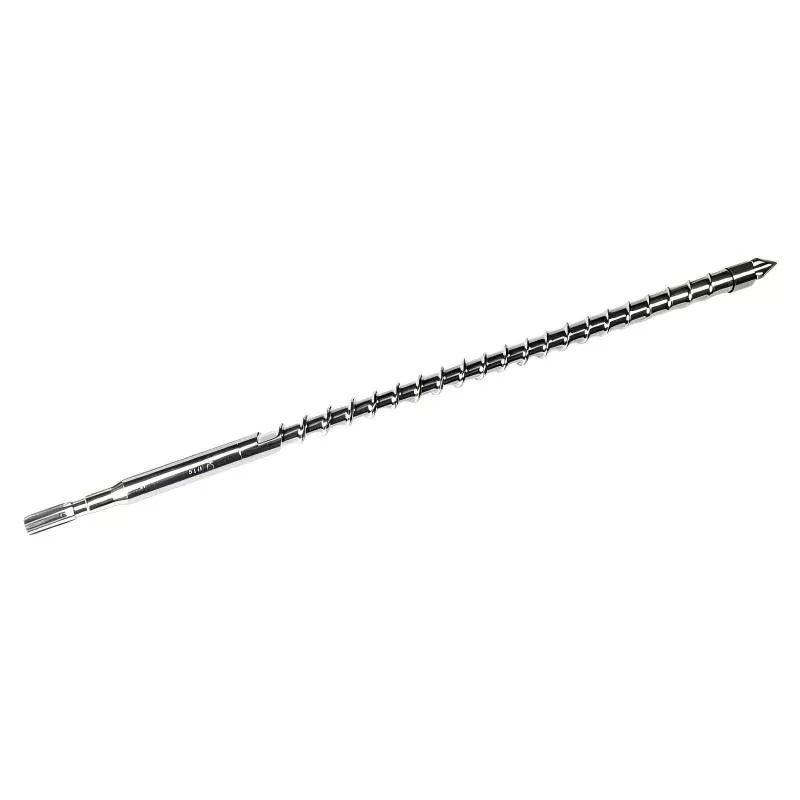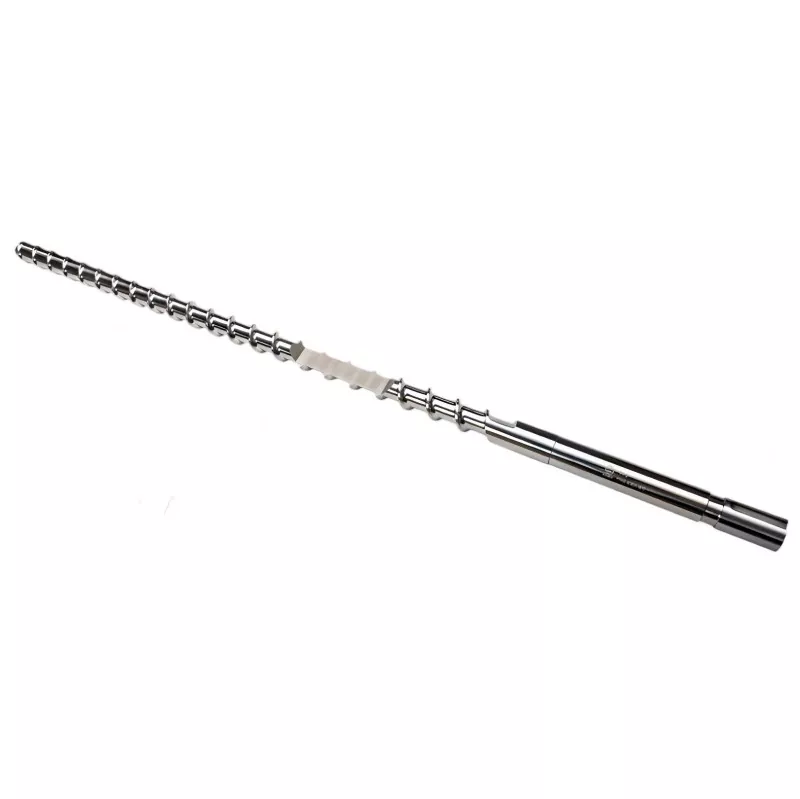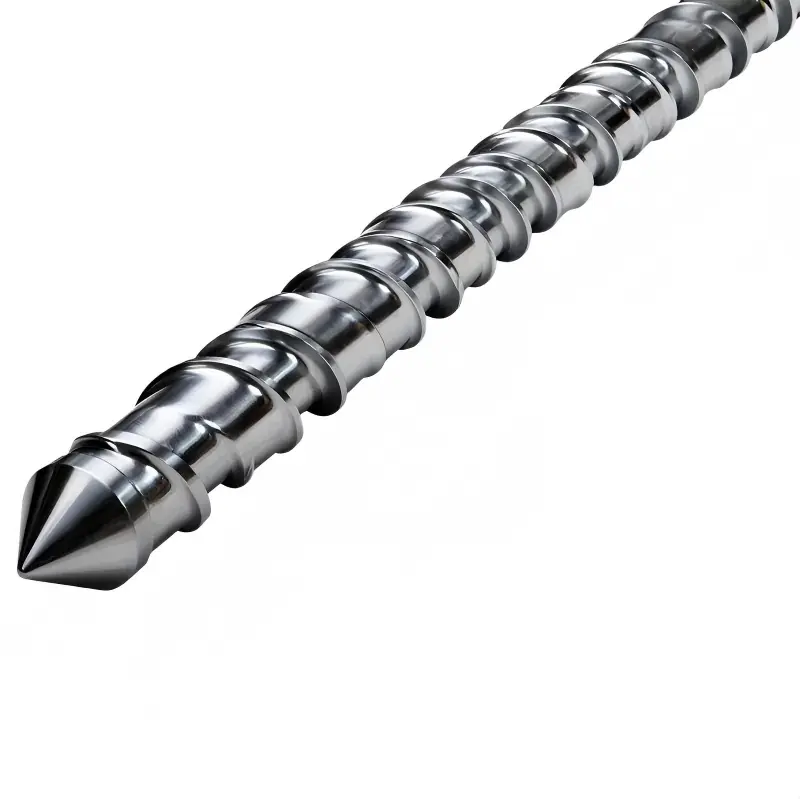
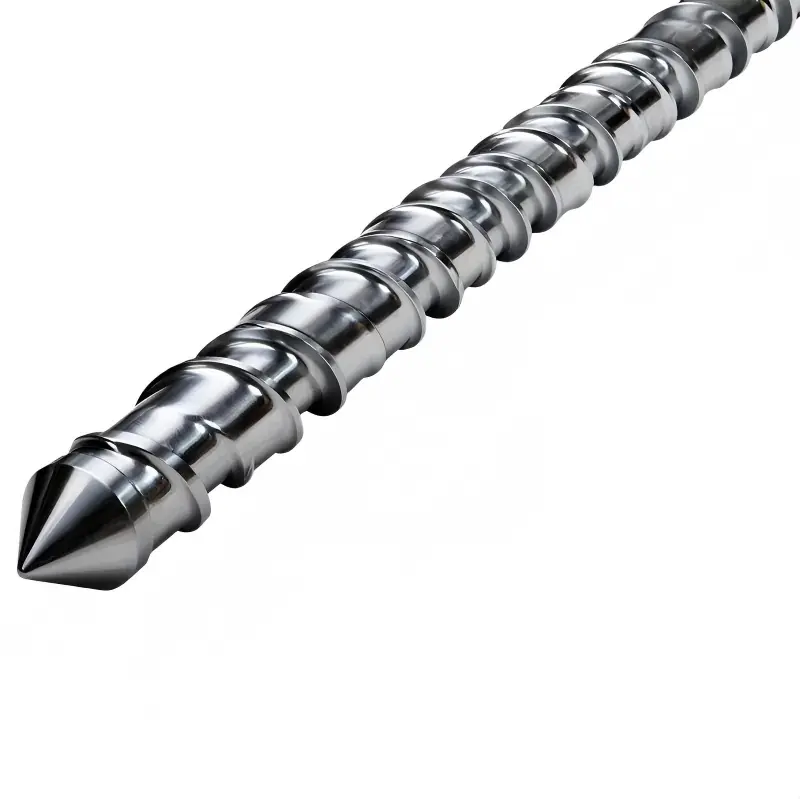
Egyetlen extrudáló csavar
Azok a globális polimer-feldolgozók, amelyek egy extrudálócsavar cserét kívánnak vásárolni a HAPPY PLASTICS gyártól, közvetlenül optimalizálhatják extrudálási teljesítményüket. Egyedi tervezésű repülési kialakításaink javítják az olvadéknyomás stabilitását és kiküszöbölik a polimer hullámzást, így akár 14%-kal is csökkentik az extrudált termékek méretvastagságának eltéréseit.
A Kínában működő speciális Single Extrusion Screw gyártóval való együttműködés biztosítja, hogy a gyártósorok maximális lineáris áteresztőképességet tartsanak fenn idő előtti mechanikai bomlás nélkül. A HAPPY PLASTICS precíziós többtengelyes CNC menetmaró gépeket és fejlett bimetál felületkezelést használ, hogy tartós alkatrészeket biztosítson, amelyek minimalizálják az anyagnyírást, csökkentik az energiafelhasználást, és megszüntetik a meg nem olvadt gyantafoltokat a folyamatos gyártás során.
Milyen alapvető geometriák és teljesítményparaméterek állnak rendelkezésre?
A meglévő extrudáló üzemével való drop-in kompatibilitás biztosítása érdekében a HAPPY PLASTICS az összes hardvert szabványosított nemzetközi mechanikai mérőszámok szerint dolgozza fel. Gyártósorunk az egyedi méretezésre összpontosít, hogy megfeleljen az Ön pontos nyomási követelményeinek:
• Átmérő skála:Széles működési tartományban gyártva, 20 mm-től 300 mm-ig, bármely szabványos egycsavaros extrudálócsavaros modellhez.
• Hosszúság-átmérő (L/D) arányok:Egyedi méretre szabott 15:1 és 45:1 között a gyanta gáztalanítási követelményei alapján.
• Koncentricitási korlátok:Az indikátor teljes kifutása 0,015 mm alatt van a teljes hosszon, hogy kiküszöbölje a fizikai hordó kivágását.
• Felületi kikészítések:Mikropolírozott felületek Ra ≤ 0,15 μm-ig a polimer súrlódásának és felhalmozódásának megakadályozása érdekében.
4 lépésből álló egyedi tervezési és gyártási folyamat
Az általános célú szabványos csavarok könnyen egyenetlen lágyuláshoz vezetnek. A HAPPY PLASTICS minden egyes sajtolócsavart szabványosított mérnöki eljárásokkal tervez, amelyek az Ön egyedi műanyag formulájához vannak szabva:
1. Reológiai elemzés
Mérnöki csapatunk elemzi az Ön anyagának olvadási indexét (MFI), a töltőanyag-tartalmat és a célkibocsátást, hogy kiszámítsa az optimális tömörítési arányt.
2. CNC menetmarás
A többtengelyes CNC marógépek csavarmeneteket dolgoznak fel az egyenletes csatornamélység megőrzése és az egyenetlen összenyomási zónák elkerülése érdekében.
3. Ötvözet fedőhegesztés
Alkalmazzon automatikus PTA plazmaburkolatot a nikkel alapú vagy volfrám-karbid ötvözetrétegek hegesztéséhez a repülési címereken és a nagy kopásnak kitett területeken.
4. Dinamikus kiegyensúlyozás és tükörpolírozás
A csavar tükörfényűre van polírozva (Ra ≤ 0,15 μm), és dinamikus kiegyensúlyozó kezelésen esik át, hogy megakadályozza a tengely elhajlását és a nagy fordulatszám melletti nagy fordulatszámú nyomatékvibrációt.
Miért részesítik előnyben a beszerzési menedzserek a HAPPY PLASTICS-t?
Az olcsó általános csavarok beszerzése gyakran gyors kopáshoz és nem tervezett gyártási leálláshoz vezet. A HAPPY PLASTICS három alapvető szerkezeti kialakítást optimalizál a hosszú távú gyártási költségek csökkentése érdekében:
|
Összehasonlító elem |
HAPPY PLASTICS bimetál extrudáló csavar |
Közönséges nitridált csavarok a versenyzőktől |
|
Átlagos élettartam |
Folyamatos szolgáltatás 24-36 hónapig |
Csak 6-9 hónapig magas töltőanyag-gyártás mellett |
|
Kimeneti csillapítási fok |
A kibocsátás 12 hónapon belül kevesebb, mint 5%-kal csökken |
A teljesítmény akár 20%-kal is csökken a repülési kopás miatt |
|
Anyag tapadásgátló teljesítménye |
Tükörfényezés Ra ≤ 0,15μm, nincs anyagpangás |
Érdes felület Ra ≥ 0,40 μm, hajlamos a maradékanyag elszenesedésére |
Teljes fokozatú minőségellenőrzési szabványok
Minden kész egyetlen extrudáló csavarnak át kell mennie a teljes többfolyamatos minőségellenőrzésen a csomagolás és a nemzetközi szállítás előtt:
• Ultrahangos, roncsolásmentes vizsgálat:Minden nyers kovácsolt acélrudat átvizsgálnak a belső mikrorepedések kimutatására, így biztosítva, hogy az alapfelület törés nélkül ellenálljon az extrém nagy nyomatéknak.
• Nitridálási mélységvizsgálat:A szakaszos vizsgálati mintákat szinkronban dolgozzák fel annak ellenőrzésére, hogy a hatékony megkeményedett nitridáló réteg eléri-e a 0,5–0,7 mm-t, stabil, hosszú távú kopásállóságot.
• CMM koordináta mérés:Az automatikus háromdimenziós szondák a teljes repülési profilokat pásztázzák, hogy garantálják, hogy a radiális távolság tökéletesen illeszkedik a tartócsőhöz.
GYIK
A megfelelő egyextrudálócsavar konfiguráció kiválasztásához meg kell válaszolni az alkalmazással kapcsolatos gyakori kérdéseket a gyanta viselkedésével és fizikai konfigurációival kapcsolatban:
K: Nyersanyagunk több mint 20%-ban újrahasznosított műanyag pelyheket tartalmaz, milyen szerkezeti kiigazításokat végez a csavaron?
V: Az újrahasznosított műanyag pelyhek szabálytalan alakúak és alacsony térfogatsűrűséggel rendelkeznek, ami könnyen áthidalást okoz, és instabil olvadék hullámzást okoz a szerszámnál. Szélesítjük a csavar osztását és 18%-kal növeljük az etetőszakasz repülési mélységét. Ez a frissítés javítja az anyagadagoló kapacitást, és folyamatosan stabil extrudálási nyomást biztosít.
K: Hőérzékeny műanyagokat dolgozunk fel, amelyek hajlamosak a hőbomlásra és égésre. Hogyan szünteti meg az anyagpangás holtzónáit?
V: Az anyag elszenesedése akkor következik be, amikor a gyanta felhalmozódik éles szerkezeti átmeneteknél vagy csavarmeneteknél durva megmunkált felületeken. Sima lekerekített átmeneteket tervezünk a csavar gyökere és a szárnyak között, és teljes csatornás tükörpolírozást végzünk. Az olvadék teljes első-be-első-ki cirkulációban áramlik az összes fűtési zónán, visszatartás nélkül.
K: Nem őrizzük meg az eredeti berendezések tervrajzait, a mérnöki csapata visszafejtheti és előállíthatja a megfelelő csavarokat?
V: Igen. A kopott régi csavart elküldheti tesztelő műhelyünkbe, vagy kövesse lépésenkénti mérési útmutatónkat digitális tolómérőkkel a kulcsméretek rögzítéséhez. Kiválogatjuk a spline-specifikációkat, a csavarmenet- és a teljes hossz-adatokat, majd a hivatalos CNC-gyártás előtt 3D CAD-rajzokat készítünk a megerősítéshez.
Garanciális szerviz
Az átfogó védőcsomagolás elkerüli a termék deformálódását és rozsdásodását a hosszú távú tengeri szállítás során:
• Rozsdamentes csomagolási folyamat:Minden kész csavar ipari rozsdagátló olajjal van bevonva, többrétegű nedvességálló műanyag fóliával van bevonva, és az IPPC-tanúsítvánnyal rendelkező export fa tokok belsejébe van rögzítve, hab puffer béléssel, hogy megakadályozza a szállítás közbeni elhajlást.
• Szabványos gyári garancia:12 hónapos teljes szerkezeti garancia a gyártási hibákra és a normál gyártási paraméterek melletti rendellenes repedésekre.
• Teljes értékesítés utáni támogatás:Minden megrendeléshez mellékeljük a hivatalos teljes vizsgálati jelentést, az anyagösszetételi tanúsítványt és a részletes telepítési műveleti videót a gyors helyszíni üzembe helyezés érdekében.
Hot Tags: Egyszeres extrudálócsavar gyártója, sajtolócsavar beszállítója, műanyag extrudálócsavar
Kérdés küldése
Elérhetőségei
-
Cím
No. 217, Qiaoxing East Road, Dafeng, Jintang Town, Dinghai District, Zhoushan City, Zhejiang tartomány, Kína
-
Tel
-
A fröccsöntő gép hordójával, fröccsöntőgép csavarjával, extruder sebességváltójával vagy árlistájával kapcsolatos kérdéseivel kapcsolatban kérjük, hagyja nekünk e-mail-címét, és 24 órán belül felvesszük Önnel a kapcsolatot.